Строй-Техника.ру
Строительные машины и оборудование, справочник
 Наплавка твердыми сплавами
Для повышения износостойкости производят наплавку деталей строительных машин твердыми сплавами: сталинитом, ВИСХОМ-9, сормайтом и др. Перед наплавкой твердых сплавов поверхность детали должна быть зачищена до металлического блеска.
Наплавка сталинитом
Сталинит представляет собой зернистую массу серовато-черного цвета с крупностью зерен до 1 мм. Удельный вес сталинита равен 8,1; температура плавления 1350°. Шихта сталинита — механическая смесь феррохрома марки Сг-6 (30%), ферромарганца Мп-2 (18—19%), чугунной стружки (45%), нефтяного кокса (7—16%).
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Наплавка сталинита сварочной дугой ведется последовательно:
а) расплавлением шихты сталинита металлическим электродом (комбинированный слой);
б) расплавлением шихты сталинита угольным электродом.
На очищенную поверхность детали рекомендуется насыпать слой прокаленной буры (флюс) толщиной 0,2—0,3 мм, затем слой порошка сталинита шириной 30—40 мм, который разравнивают и уплотняют.
Наплавка производится на прямой полярности или переменным током с осциллятором.
Электрод направляют с наклоном 10—15° в торец слоя сталинита и двигают вперед поступательно-поперечными движениями. Наплавку ведут слоями. Толщина и число слоев наплавленного сталинита в зависимости от условий работы стальных деталей приведены в табл. 1.
Толщина наплавленного слоя сталинита меньше толщины слоя шихты на 60—65%.
Правильность получаемого профиля проверяют шаблоном или линейкой.
Таблица 1
Толщина и число слоев сталинита, наплавленного на стальные детали
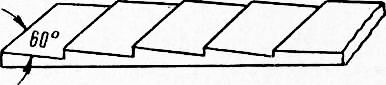
Зубья ковша экскаватора восстанавливают наплавкой комбинированных слоев, оставляя на каждой стороне по 3 мм для наплавки слоя сталинита толщиной до 2 мм. Сталинит наплавляют не доходя на 6 мм до режущей кромки, которую восстанавливают комбинированным слоем.
Таблица 2
Наплавка комбинированного слоя (ширина слоя шихты 10—12 мм, диаметр электрода 5 мм)

Козырек экскаваторного ковша наплавляют сталинитом в один слой. На режущую кромку наплавляют два комбинированных слоя.
Выступ ведущего колеса гусеницы экскаватора наплавляют комбинированным слоем, оставляя 2,5—3 мм для наплавки сталинита.
Дробящие плиты камнедробилок наплавляют слоями: первый высотой 3—4 мм—металлическим электродом, последующие слои, кроме последнего (верхнего),— комбинированным способом. Верхний слой, кроме вершины зуба, наплавляют сталинитом.
Наплавка может производиться также металлическими электродами с ферромарганцевой обмазкой или обмазкой из сталинита.
Наплавка сормайтом
Сормайт относится к литым железохромоникелевым сплавам и выпекается следующих марок: сормайт №1 и сормайт №2.
Основные свойства сормайта — высокая сопротивляемость истиранию, твердость, относительная легкоплавкость.
Удельный вес сормайта № 1 равен 7,4; сормайта № 2 — 7,6; температура плавления сормайта № 1 равна 1275°, сормайта № 2 — около 1300°, сплавы сормайт отливаются в прутки диаметром 5—7 мм и длиной 250—300 мм прутки сормайта № 1 окрашены в зеленый цвет, сормайта № 2 — в красный. Сормайтом № 1 наплавляют детали, оаботающие при спокойной нагрузке, сормайтом № 2 — при ударной.
Перед наплавкой прутки сормайта при помощи газовой горелки оттягивают до диаметра 2—3 мм. Режим при оттягивании — восстановительное пламя, расстояние от ядра до прутка —8—10 мм, угол наклона горелки — 30—35°. Наплавку сормайта осуществляют ацетилено-кислородным или электродуговым способами. Ацетилено-кислородным способом наплавка ведется пламенем с избытком кислорода. Деталь нагревают до «запотевания» поверхности, т. е. по появлении блестящей подвижной пленки.
Таблица 3
Режимы наплавки сталинитом деталей строительных машин при переменном токе
Номера горелок — 2, 3, 4; ось мундштука горелки должна быть направлена под углом 90° к оси слоя, угол наклона горелки при наплавке толстостенных деталей 45—65°, тонкостенных 25—30°. Наплавку сорлайта ацетилено-кислородным пламенем рекомендуется производить в один слой; при общей толщине слоя наплавки более 1,5 мм можно производить наплавку и несколькими слоями. В табл. 29 приведены данные максимальной толщины слоя наплавки сормайта на детали в зависимости от условий работы.
Наплавку сормайта электродуговым способом ведут электродами марок ЦС1 и ЦС2, изготовленными из стержней сормайта с обмазкой. Электроды ЦС1 дают более качественную наплавку. Деталь предварительно нагревают до 500°. Наплавку можно производить переменным током. Режим для наплавки подбирается так же, как и при сварке низкоуглеродистой стали.
Таблица 4
Максимальная толщина слоя наплавки сормайта на деталь

Наплавка по способу ВНИИ строительного и дорожного машиностроения
Для получения стойкости на износ наплавки с содержанием марганца 20—30% и углерода 2—2,5% применяют трубчатые электроды сварочной лаборатории ВНИИСтройдормаша.
Трубчатый электрод представляет собой стальную трубку, заполненную шихтой и покрытую снаружи стабилизирующей обмазкой.
Для изготовления трубки применяют ленту низкоуглеродистой стали холодной прокатки шириной 18; 24 и 28 мм, что обеспечивает получение электродов диаметрами 6,2—6,3; 8,2—8,5; 10—10,3 мм.
Лигирующая шихта состоит из доменного ферромарганца марки Мп 5 (ГОСТ 5165-49) и других легирующих элементов в зависимости от назначения электродов.
Кусковой ферромарганец подвергается дроблению. Размер кусков должен быть не более 20—30 мм. Куски размалывают.
Просев ферромарганца должен производиться через герметически закрытое сито.
Размолотый ферромарганец должен храниться в сухом помещении в плотно закрывающихся ящиках.
Стабилизирующая обмазка (покрытие) наносится на электроды окунанием.
Толщина обмазки должна быть 0,5—1 мм, что достигается при однократном окунании.
Размеры стальных лент, применяемых для изготовления трубчатых электродов с наполнителем из доменного ферромарганца
Трубчатые электроды изготовляют на станке конструкции ВНИИСтройдормаша. Изготовленные электроды сушат на воздухе, а затем сушат в шкафу при температуре 190—200°, после чего на электроды наносят обмазку окунанием.
Таблица 5
Качество и назначение трубчатых электродов

Таблица 6
Диаметр электрода в мм

Примечание. Напряжение на дуге — около 35 в.
Для получения глубины провара до 0,8—1,5 мм следует давать электроду качание поперек направления наплавок.
Для повышения производительности и увеличения ширины наплавки рекомендуется применять сдвоенные трубчатые электроды, каждый из которых получает питание от отдельного сварочного трансформатора.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Наплавка твердыми сплавами"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы