Строй-Техника.ру
Строительные машины и оборудование, справочник
 Контроль и регулирование основных сборочных единиц строительных машин
В результате изнашивания деталей и ослабления крепления нарушаются первоначальные посадки и зазоры между сопряженными деталями.
Для восстановления этих посадок и зазоров сопряженные детали регулируют, восстанавливая их заданное взаимодействие без замены или ремонта деталей.
Регулирование состоит из операций по контролю состояния сопряжений и операций по восстановлению посадок и зазоров (компенсационное регулирование). Одновременно с регулированием устраняют мелкие повреждения.
Контрольно-регулировочные работы производят в рамках периодических технических обслуживании системы ППР.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Помимо компенсационного выполняют наладочное регулирование для изменения рабочих параметров машины. Так, например, подтягивание тормозов у машины относится к компенсационному регулированию, а изменение угла атаки грейдерного отвала — к наладочному.
Ниже приводятся контрольно-регулировочные работы по отдельным деталям и сборочным единицам.
Жесткие муфты. Контроль и регулирование жестких муфт заключается в устранении зазоров и неперпендикулярности между торцовыми поверхностями полумуфт, установлений их соосности, осевых смещений, качества деталей, посадок.
Соосность и непараллельность регулируют, смещая подшипники, перекос — устанавливая прокладки толщиной 0,05—0,5 мм. Запрещается в связи с возможностью возникновения вибрации установка свыше четырех прокладок.
Подшипники скольжения. Величину зазоров в неразъемных подшипниках скольжения контролируют с помощью щупов и индикаторов. Для определения зазора в разъемном подшипнике с него снимают крышку и на вал кладут короткую свинцовую проволочку. Крышку ставят на место. При этом она сплющивает проволоку. Измеряя толщину сплющенной проволоки, устанавливают распределение величины зазора вдоль всего подшипника. Для восстановления нарушенных посадок удаляют заложенные между крышками подшипников прокладки толщиной от 0,1 до 0,8 мм; общая толщина комплекта прокладок от 0,5 до 5 мм.
Биметаллические вкладыши не регулируют, а заменяют новыми.
Нагрев подшипников определяют на ощупь. При увеличении температуры корпуса подшипника свыше 60—65°С, т. е. при температуре, которую рука человека терпит с трудом, необходимо найти и устранить причину нагрева.
Подшипники качения. Контроль подшипников качения заключается в проверке посадки их колец, радиального и осевого люфта, состояния рабочих тел вращения и беговых дорожек, температуры корпуса.
Допускаемая температура нагрева корпуса подшипников качения не должна превышать 60—70°С. Радиальные зазоры подшипников качения не регулируют. Осевой зазор конических подшипников качения в зависимости от конструкции регулируют путем смещения их внешнего или внутреннего кольца.
Рычажные системы управления. Рычажную систему управления контролируют путем наблюдения за четкостью и надежностью передачи команды механизмам машины. Величина общих и рабочих ходов рычагов не должна превышать расстояний, указанных в инструкциях (400 мм для рукояток и 250 мм для педалей), усилие на рычаги управления не должно быть больше 60—80 Н для часто включаемых и 120—160 Н для редко включаемых механизмов, а на педали — соответственно 80—100 и 200—300 Н.
Свободный ход рычагов и педалей регулируют с помощью стяжных муфт, секторов с отверстиями и других устройств. Люфт у рычагов и педалей, вызываемый зазорами в передающей системе, не должен быть больше 5—7% от общего хода рычага. Величину усилия на рычаги и педали управления регулируют путем ослабления или замены возвратных пружин, а также проверки и устранения неисправностей в передающей системе.
Механические системы управления. Контроль механических систем управления заключается в обследовании технического состояния карданных валов, распределительных коробок, обойм, блоков и канатов.
Регулирование механических систем приводов заключается в устранении возникающих в процессе работы перекосов и установлении нормального натяжения возвратных пружин.
Гидравлическое управление и гидропривод. Контроль гидравлического управления и гидроприводов заключается в проверке развиваемого давления и работы гидрораспределителей.
Давление в гидросистеме контролируют с помощью манометра на пульте управления, распределительной головке аккумулятора или на исполнительном цилиндре (в последнем случае манометр устанавливают вместо пробки для выпуска воздуха).
Элементы гидропривода рекомендуется контролировать на специализированных стендах.
Гидропривод регулируют путем подбора количества, качества и вязкости заливаемой рабочей жидкости, подтягивания или замены ослабленных уплотнений, создания нужного напряжения (на 10% превышающего расчетное) в пружинах предохранительных клапанов, очистки или замены насоса и фильтров. Ход золотника и штоков гидроцилиндров регулируют с помощью установленных на них регистрирующих приспособлений.
Рабочую жидкость гидросистемы меняют согласно инструкции, а также при засорении механическими примесями, попадании воды или перегреве жидкости свыше 90 °С.
Контроль гидравлических муфт заключается в проверке уровня и качества масла, его температуры, давления, а также состояния всасывающего фильтра. Эти муфты регулируют, изменяя зазор между турбиной, направляющим устройством и насосом, препятствующий заклиниванию турбины, либо изменяя уровень масла, и, кроме того, переборкой гидравлической системы. Эти методы устраняют пенообразование и увеличивают передаваемое гидромуфтами усилие.
При заполнении гидроцилиндров воздух удаляют из гидросистем, завертывая пробки на 2—3 витка резьбы. Пробки окончательно завертывают после того, как из них начнет вытекать струя масла без пузырьков воздуха. Для снятия отложений рекомендуется промывать штуцерныг гайки бензолом не менее одного раза в год. Пневматическое управление и пневмопривод. Контроль пневматических систем управления и пневмопривода заключается” в проверке давления в системе и плавности работы рабочих органов.
Регулирование пневмопривода сводится к проверке усилия натяжения приводных ремней компрессора, подтягиванию уплотнений и пружин перепускных клапанов, их очистке, удалению образовавшихся в системе конденсата и масляной эмульсии.
Вакуумные системы управления и привод контролируют и регулируют аналогичным образом.
Электрическая система управления и электропривод. Отдельные элементы электрических систем следует контролировать не реже одного раза в месяц. Эту работу должен выполнять квалифицированный персонал. В процессе контроля проверяют состояние контактов, качество установки упорных болтов и смазывания трущихся деталей.
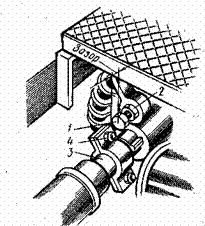
Рис. 115. Регулирование конусной муфты
Фрикционные системы. Контроль фрикционных систем заключается в том, чтобы установить, насколько правильно прилегают фрикционные элементы во включенном состоянии, и измерить величину хода включающихся механизмов.
Зазоры между фрикционными поверхностями для каждого конкретного случая устанавливают по заводским инструкциям. Так, например, величину осевого хода подвижного диска конусной муфты механизма реверса экскаватора Э-652Б регулируют следующим образом (рис. 115). У включенной муфты измеряют зазор между плоскостью головки болта и торцовой плоскостью хомута, зафиксированного на горизонтальном валу реверса. При величин зазора больше 1,5 мм или меньше 1,0 мм его регулируют с помощь контргайки, вывинчивая или ввинчивая болт.
Для. расчета регулирования тормоза можно пользоваться прин ципиальной схемой, показанной на рис. 116. Фрикционные поверх ности 1 и 2 имеют в отторможенном состоянии зазор S, которые выбирается в результате нажатия на педаль 3 за счет передаточной рычажной системы 4. Дальнейшее нажатие педали 3 вызывает сдавливание поверхностей 1 и 2 и соответствующую передачу усилий. Свободный ход новых фрикционных передач равен (0,1—0,2) L. По мере износа фрикционных поверхностей зазор S увеличивается на некоторую величину А. Общий износ До разрешается до величины, при которой максимальный зазор Smax = 5+Ao допускает включение фрикционной системы перемещением педали.
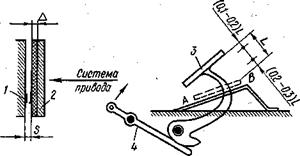
Рис. 116. Принципиальная схема регулирования тормозов:
1,2 — неподвижная и подвижная фрикционные поверхности, 3 — педаль, 4 — рычажная система
Для надежной эксплуатации необходимо регулировать ход этой педали в момент, когда запас ее хода (до ограничителя АВ) достигает значения (0,2—0,3) L.
Особое место в фрикционных системах занимают тормоза, устанавливаемые на машинах с автомобильным ходовым устройством.
К фрикционным тормозам этого типа предъявляют следующие эксплуатационные требования: – обеспечение минимальных длины тормозного пути и времени срабатывания; – одновременное, плавное и постоянное торможение всех колес.
Тормоза автомобильного ходового устройства контролируют следующими способами: – на специальных установках, замеряющих значения тормозных усилий путем принудительного проворачивания полностью заторможенного колеса; – нажатием на тормозную педаль, под которую положена специальная прокладка, ограничивающая ее ход; при исправных тормозах машина, перемещающаяся на первой скорости, должна остановиться до упора тормозной педали в подкладку; – с помощью инерционных приборов;
Если одно из колес тормозится раньше других, то это значит, что у него увеличен зазор между тормозной колодкой и барабаном. Регулирование тормозной системы автомобильного ходового устройства подразделяют на полное, производимое после ремонта и заключающееся в правильной установке всех деталей тормоза, и текущее, в процессе которого восстанавливается нормальный зазор между колодками и тормозным барабаном и устанавливается свободный ход педали.
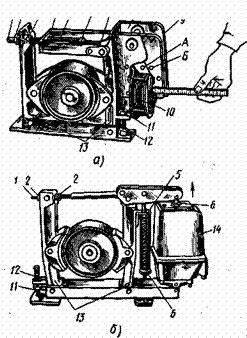
Рис. 117. Регулирование тормозов ТКТ и ТКТГ:
а — ходы якоря электромагнита у тормоза ТКТ, б — ходы штока гидротолкателя у тормоза ТКТГ; 1 — тяга, 2 — гайка и контргайка, 3, 5 — вспомогательная и главная пружины, 4 — скоба, 6 — регулировочная гайка пружины, 7 — отжимная гайка, 8 — корпус электромагнита, 9 — якорь электромагнита, 10 — катушка тормоза, 11 — контргайка, 12 — регулировочный винт, 13 — рычаги, 14 — гидротолкатель
Ленточные тормоза регулируют путем вращения натяжного болта или с помощью компенсаторных прокладок, устанавливающих величину зазора между лентой и тормозным барабаном. Колодочные тормоза регулируют различными способами в зависимости от конструкции системы управления — у пневматических и гидравлических тормозов заданные зазоры устанавливают с помощью червячных и других механизмов, у тормозов с электромагнитным приводом устанавливают заданные величины отхода тормозных колодок от шкива и силу нажатия колодок на шкив.
В качестве примера на рис. 117 рассмотрено регулирование тормозов ТКТ и ТКТГ башенного крана, которое выполняют в такой последовательности: установка нормального хода якоря электромагнита, регулирование равномерности отхода колодки от шкива, проверка и установка длины рабочей пружины. Во время первой операции равномерность отхода колодок от шкива создается следующим образом: электромагнит ставят с помощью гайки в замкнутое положение, после чего, вращая регулировочный винт и ослабляя контргайку, достигают равномерного распределения зазора на обе тормозные колодки, проверяемого щупом. При второй операции расконтривают гайки расположенные на тяге, и отвинчивают гайку до тех пор, пока она не отожмет тягу от рычага до положения, в котором якорь 9 электромагнита упрется в сердечник корпуса 8 электромагнита. После этого замеряют расстояние от наружного торца катушки электромагнита до нижнего удаленного края якоря. У магнитов МО-ШОБ и МО-200Б это расстояние равняется соответственно 25 и 48,5 мм.
После этого с помощью гайки отжимают конец тяги до тех пор, пока не будет отжат якорь электромагнита.
Третькноперацию производят обычной мерительной линейкой при незамкнутом якоре электромагнита. Длину пружины регулируют, вращая тягу, при зафиксированной гайке.
У тормоза ТКТГ регулируют не ход якоря электромагнита, а ход штока гидротолкателя с помощью гаек. Кроме того, длину пружины регулируют гайкой.
Передачи. Зубчатые передачи. Нормально отрегулированная зубчатая передача должна обеспечивать плавность работы без биения и эксцентриситета, издаваемый передачей шум должен быть однообразным и ровным, контакт зубьев равномерным, их рабочие поверхности должны быть в хорошем состоянии, а боковой и радиальный зазоры не должны выходить из установленных норм.
Цилиндрические зубчатые передачи. Торцовое биение цилиндрических зубчатых колес контролируют с помощью индикаторов (рис. 118).
Боковые зазоры проверяют щупами, индикаторами и свинцовой проволокой. В последнем случае величина бокового зазора равняется толщине сплющенной после пропуска через проворачиваемую зубчатую передачу свинцовой проволоки. Этот зазор регулируют, изменяя межцентровое расстояние зубчатой передачи.
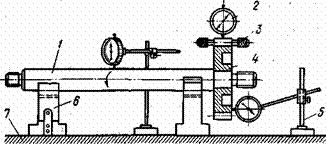
Рис. 118. Установка для проверки зубчатого колеса на радиальное и торцовое биение:
1 — вал, 2 — индикатор, 3 — контрольный палец, 4 — зубчатое колесо, 5 — индикаторная стойка, 6 — призма, 7 — плита
Качество сборки зубчатого зацепления контролируют, проверяя на краску. Для этого на зубья меньшего колеса наносят тонкий слой лазури, или жидких белил, или смеси сурика с маслом. Затем колеса проворачивают и они оставляют на зубьях большего колеса в местах контакта отпечатки.
На рис. 119 показано расположение отпечатков при правильном и неправильном зацеплении зубчатых колес.
Взаимное расположение валов проверяют с помощью штихмас-сов и штангенциркулей (рис. 120). Зубчатое зацепление и взаимное расположение валов регулируют путем перемещения как в горизонтальном, так и в вертикальном положении подшипников валов, на которых размещены зубчатые колеса.
Конические зубчатые передачи. В этих передачах контролируют качество зацепления, величину и расположение пятна касания и взаимное расположение валов. На рис. 121 показано расположение пятен касания при неправильной сборке конических зубчатых колес. Регулируют конические зубчатые передачи так же, как цилиндрические.
Червячные зубчатые передачи. В этих передачах контролируют величину и расположение пятна касания, межосевое расстояние, предельный перекос осей и боковой зазор. Расположение пятен касания в червячной передаче показано на рис. 122.
Червячные зубчатые передачи регулируют так же, как цилиндр рические.
Цепные передачи. Контроль этих передач заключается в определении стрелы их прогиба, параллельности валов, положения звездочек и степени износа их звеньев.
Величину стрелы прогиба замеряют с помощью линеек в средней ее части. Допускаемые значения стрелы прогиба изменяются от 0,02/. для горизонтальных цепных передач до 0,006 L для вертикальных (L — межосевое расстояние).
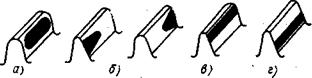
Рис. 119. Формы отпечатков на зубьях шестерни при:
а — правильном зацеплении, б — перекосе валов, в — увеличенном межцентровом расстоянии, г — уменьшенном межцентровом рассто« янии
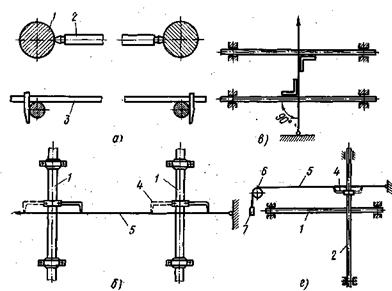
Рис. 120. Проверка взаимного положения валов:
а — измерением расстояния между ними, б — с помощью шнура и рейсмусов, в — с помощью угольников, г — с помощью рейсмусов и шнура; 1 — вал, 2 — штих- масс, 3 — штангенциркуль, 4 — рейсмус, 8 — шнур, 6 — блок, 7 — груз
Параллельность валов контролируют, замеряя расстояние между ними. Положение звездочек проверяют, прикладывая к ним жесткие линейки или туго натянутые струны.
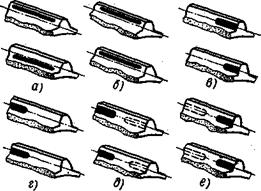
Рис. 121. Расположение пяте» касания зубьев конических колес:
а — уменьшенное межцентровое расстояние, б — увеличенное межцентровое расстояние, в — увеличенный угол между осями колес, г — уменьшенный угол между осями колес, д, е — перекос валов
Фактическую длину отрезков изношенных зубчатых цепей определяют под нагрузкой, равной 0,3% от разрушающей. Нагрузки для втулочных и втулочно-ролико-вых цепей численно принимаются в пределах от 0,8 t2 до 1,5 t2 (H), где t — номинальный шаг цепи, мм.
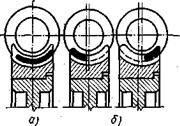
Рис. 122. Форма отпечатков на зубьях червячного колеса:
а — при правильном зацеплении, б — при перекосе валов
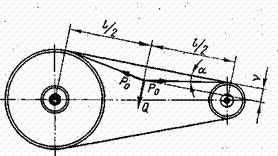
Рис. 123. Расчетная схема натяжения ременной передачи
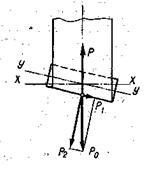
Рис. 124. Схема разложения сил
Неперпендикулярность натяжного шкива ленточной передачи вызывает разложение реакции Р0 от силы натяжения Р ленты с возникновением составляющих: Р2, перпендикулярной поверхности шкива, и Р\, стремящейся сдвинуть ленту в сторону более оттянутого назад края натяжного шкива (рис. 124).
Таким образом, при сбегании ленты к одному из краев шкива необходимо его отрегулировать.
Ходовая часть строительных машин. Гусеничное ходовое устройство. Через каждые 100—120 ч работы проверяют натяжение гусеничной ленты. Для этого замеряют расстояние между задним поддерживающим роликом и натянутым над ним полотном у многоопорных рамных гусениц и расстояние между планкой, приложенной к нижней грани поддерживающих роликов, и низшей точкой провисшей ветви у безрамных гусеничных ходовых устройств. Необходимая величина указана в заводских инструкциях по эксплуатации машин.
Недостаточное натяжение гусеничной ленты приводит к рывкам и сбросу гусениц во время движения, особенно на разворотах.
Чрезмерное натяжение гусеничной ленты повышает потребляемую гусеничным ходовым устройством мощность и скорость изнашивания деталей.
При работе машины с гусеничным ходовым устройством на мерзлых и каменистых грунтах, а также значительном износе деталей рекомендуется увеличивать натяжение гусеницы, а при работе в вязких грунтах и по обильному снегу натяжение гусеницы следует ослаблять.
Натяжение гусеничной ленты регулируют, изменяя ее межцентровое расстояние путем перемещения натяжных колес.
Колесное ходовое устройство. Контроль, колесного устройства заключается в проверке креплений, углов установки направляющих колес, состояния шин, зазоров подшипников ступиц передних и задних колес.
Углы установки направляющих колес измеряют специальными приборами и сравнивают с указанными углами в заводской инструкции.
Особое внимание необходимо уделять шинам. Правильно собранная шина должна быть компактной; в ней не должно быть складок и защемлений бортами; обод, камера и покрышки должны быть чистыми; наружную сторону камеры и внутреннюю сторону покрышки следует протирать тальком.
Давление в шинах контролируют с помощью шинных манометров ГАРО. Пониженное или повышенное давление приводит к преждевременному изнашиванию шин.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Контроль и регулирование основных сборочных единиц строительных машин"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы