Строй-Техника.ру
Строительные машины и оборудование, справочник
 Методы ремонта деталей строительных машин
Все дефекты деталей можно в основном разделить на две группы: нарушение посадок в сопрягаемых деталях и нарушение формы деталей (погнутости, деформации, износ, трещины).
Дефекты первой группы устраняют с помощью следующих основных методов.
Метод ремонта деталей под номинальный размер. При этом методе восстанавливают размеры деталей, точность и шероховатость обработки поверхности до первоначальных.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Эта цель достигается следующими способами.
Наращивание изношенных участков и их последующая обработка до номинального размера.
Постановка добавочных ремонтных деталей, например постановка в отверстия и на валы втулок. При постановке добавочных стальных втулок толщина их стенок должна быть 2—2,5 мм при диаметре 20—30 мм и 3—4,5 мм при диаметре 80—120 мм. Шероховатость внутренней поверхности втулки должна лежать в пределах 6—8-го классов.
Замена части детали, как это выполняют при замене на валах изношенных шлицевых концов или смене зубчатых венцов или бандажей.
Изменение положения рабочих поверхностей путем, например, прорезания нового шпоночного паза или просверливания новых отверстий, если это не влияет на прочность детали или разворот зубчатых колес на 180°, допускаемый при симметричной детали и односторонней работе.
Метод ремонта под новый (отличный от номинального) размер. При этом методе сопрягаемые детали изменяют таким образом, что первоначальными сохраняются только расчетная посадка, точность и шероховатость поверхности детали.
Этот метод подразделяется на следующие.
Метод получения индивидуального размера, при котором более ценную и сложную деталь ремонтируют до устранения дефекта, а сопрягаемую с ней более простую и дешевую деталь или подгоняют под нее, или же. делают заново. Размеры деталей произвольны,, сохраняется только заданная посадка, взаимозаменяемость отсутствует.
Так как ремонт этого вида могут выполнять рабочие высокой квалификации, то он распространяется только на единичные, особо сложные и дорогие детали.
Метод получения ремонтных размеров, под которым понимаются некоторые заранее установленные размеры, отличные от номинального.
Обрабатывают основную, т. е. сложную и дорогую деталь. С нее снимают материал до достижения заданного ремонтного размера; при этом сохраняют первоначальные погрешности и шероховатость обработки. Сопрягаемую, т. е. более простую и дешевую деталь, изготовляют заново или же ремонтируют, наращивая на нее материал под ремонтный размер основной детали с сохранением первоначальных погрешности и шероховатости обработки.
При соблюдении этих условий достигается взаимозаменяемость в пределах данного ремонтного размера, что позволяет применять данный метод в условиях как обезличенного, так и необезличенного ремонта.
К недостаткам данного метода относятся увеличение номенклатуры запасных деталей, что вызывает необходимость в расширении площади складов; омертвление значительных средств; трудности с планированием производства и распределения; ослабление сечения деталей.
Ремонтные размеры подразделяют на две группы: регламентированные, т. е. заранее установленные, и свободные, т. е. заранее не установленные.
Детали с регламентированными ремонтными размерами относятся к деталям массового производства (поршни, поршневые кольца, пальцы, тонкостенные вкладыши, цилиндры).
Детали второй группы обрабатывают до получения правильной формы, а сопрягаемые с ними детали обрабатывают с учетом замера посадочных размеров первой детали.
Ближайший ремонтный размер, а также общее допускаемое количество ремонтных размеров определяют (на примере вала) следующим образом (рис. 140).
Если через iB обозначена величина радиального износа, принимаемого равным предельному, а через / — припуск на обработку, необходимый для получения заданной точности обработки, то величина v = 2(iB+/) будет называться ремонтным интервалом, а первый размер определится как d\ = dn—v для вала и. d\ = du-\-v .для отверстия, где du — номинальный размер диаметра сопряжения.
Этот вид ремонта применяют для восстановления деталей сопряжений типа цилиндр — поршень—кольцо, шатуны—вкладыши— коленчатый вал, вал — втулка, причем некоторые заводы поставляют их в виде полуфабрикатов с припуском на обработку, снимаемым при назначении конкретного ремонтного размера. В этом случае детали обозначают, прибавляя к номеру основной детали буквы Р или РП (ремонтная полуобработка) и цифру, показывающую порядковый номер ремонтного размера.
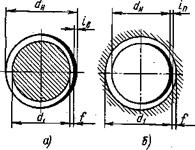
Рис. 140. Схемы износа и обработки деталей под ремонтный размер: а — для вала, б — для отверстия
Дефекты, относящиеся ко второй группе, ремонтируют с помощью слесарных способов, пластического деформирования, с помощью сварки и наплавки, способом металлизации и электролитического наращивания.
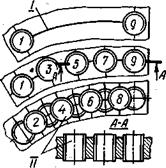
Рис. 141. Заделка трещины штифтованием:
1—9 — отверстия; / — трещина, // — штифты
Ремонт слесарной обработкой. Припиловка и шабрение. Эти операции применяют для зачистки и правки изношенных поверхностей, покрытых царапинами, вырывами, задирами и тому подобными дефектами. При этом можно снимать слой металла толщиной 0,25—1,00 мм с погрешностью в пределах от 0,05 мм для шабрения до 0,2 мм для припиловки.
Шлифование. Операцию выполняют с помощью паст ГОИ для получения матовой, полузеркальной и зеркальной поверхности.
Штифтование. Это временный способ заделки небольших трещин в резервуарах, корпусах редукторов, баках. При штифтовании (рис. 141) поверхность вокруг трещины зачищают до металлического блеска на ширину 20 мм и по концам трещины высверливают отверстия 1 и 9 диаметром 4—6 мм с последующим нарезанием в них резьбы. После этого между ними просверливают отверстия 3, 5, 7 с учетом того, чтобы расстояние между каждым было порядка 0,33 от их диаметра, и также нарезают в них резьбу. В отверстия 1, 3, 5, 7 и 9 завертывают медные штифты, концы которых должны выступать над поверхностью примерно на высоту 2 мм. Затем просверливают и нарезают отверстия 2, 4, 6, 8, в которые также ввертывают медные штифты. В результате вся трещина оказывается заполненной перекрывающими один другой медными штифтами. Для большей плотности медные штифты расчеканивают, опиливают и пропаивают мягким припоем. Заделанная таким образом трещина обеспечивает герметичность при давлении 0,3—0,4 МПа.
Замазка трещин. При необходимости проведения ремонта в сжатые сроки и отсутствии совершенных технических средств трещины можно заделывать с помощью замазок. Трещину разделывают таким образом, чтобы можно было вводить в нее замазку вдавливанием или втиранием.
Для ремонта трещин в чугунных деталях, работающих с нагревом до 300°С, рекомендуется применять замазку, состоящую из 60 мае. ч. мелких стальных опилок, 1 мае. ч. порошкового нашатыря и 1 мае. ч. порошкообразной серы. Смесь замешивают на воде, нагревают до сплавления и в горячем состоянии вводят в трещину.
Постановка заплат. Трещины и пробоины больших размеров заделывают с помощью заплат. Так же как и при ремонте методом штифтования, трещины и пробоины должны быть зачищены, а их острые концы засверлены.
Заплату изготовляют по форме закрываемого отверстия, но с припуском 25—30 мм по всему периметру. Толщину заплаты выбирают в зависимости от размеров и назначения ремонтируемой емкости в пределах от 2 до 5 мм.
Заплату изготовляют из меди, латуни, алюминия, реже из мягкой низкоуглеродистой стали. По всему периметру заплаты, отступая на 10 мм от ее бортиков, просверливают и раззенковывают отверстия диаметром 4—8 мм. После этого заплату подгоняют по поверхности детали, обжимают или простукивают и закрепляют на ней с помощью струбцин или бандажей. Через отверстия в заплате сверлят и нарезают отверстия в детали, а затем прикрепляют заплату винтами. Для герметизации между заплатой и деталью устанавливают прокладку или промазывают суриком. Прокладки изготовляют из свинца, пластика, картона, материи (прокладки из материи проваривают в олифе и пропитывают суриком или белилами). После высыхания краски, на что требуется 1—2 сут, подтягивают винты и контролируют деталь на герметичность.
Помимо винтовых креплений допускается крепление на заклепках, которые изготовляют из низкоуглеродистой стали, меди или алюминия. Ставить заплаты на детали из чугуна с креплением заклепками не рекомендуется.
При постановке заплат или накладок на рамные конструкции их толщина должна быть на 10% больше толщины поврежденной детали.
Ремонт склеиванием и пайкой. Ремонт склеиванием. С разработкой и внедрением в промышленное производство новых высокоэффективных клеев открылась широкая возможность для ремонта деталей с помощью склеивания.
Ремонт путем склеивания применяют для восстановления работоспособности разрушенных деталей, накладки заплат, восстановления неподвижных посадок, замазывания трещин. Современные клеи позволяют соединять между собой в любом сочетании самые различные материалы: пластмассу, металл, дерево, стекло, кожу, резину.
Карбинольные клеи в готовом виде представляют собой вязкую однородную жидкость цвета наполнителя с гарантийным сроком хранения не менее 6 месяцев. Эти клеи дают высокую прочность при склеивании стали с чугуном, хорошую при соединении меди и сплавов на ее основе, удовлетворительную при работе с неметаллическими соединениями. Клеи хорошо сопротивляются воздействию Жидких нефтепродуктов и вибрации, однако их сопротивление воздействию воды, щелочей, кислот, высоким и низким температурам (вне диапазона ±60°С) недостаточно.
Предел прочности при сдвиге у клея при 20°С равен 18—20 МПа, а при снижении температуры до —60°С — до 10 МПа. Максимальный предел прочности при разрыве достигает 16 МПа, а при сжатии— до 100 МПа. Твердость застывшего клея равна НВ 20—22.
Время схватывания колеблется в пределах от 3—5 ч до 1—2 сут. Необходимое количество клея берется из расчета 0,1 г на 1 см2 склеиваемой поверхности.
Эпоксидные клеи отличаются высокой адгезией (прочностью сцепления) с металлами и полимерами и хорошей термостойкостью: они легко выдерживают температуру в диапазоне от —60 до + 150°С. Сопротивление сдвигу у этих клеев достигает 27 МПа.
При склеивании сильно нагруженных соединений рекомендуется применять стеклянные ткани, пропитанные эпоксидными смолами и отвердителями. Для ускорения сушки металлические детали перед наложением на них клея и стеклоткани рекомендуется предварительно нагревать.
Технологический процесс склеивания начинается с подготовки склеиваемых поверхностей, которая заключается в их зачистке с сохранением повышенной шероховатости (например, с помощью обдувки дробью), проверки прилегания поверхностей, обезжиривания авиационным бензином и сушки. На подготовленную таким образом поверхность наносят тонкий равномерный слой клея с помощью стеклянной пластинки, шпателя или кисти. Клей следует наносить в одну сторону непрерывным движением, что исключает образование в слое клея пузырьков воздуха.
Правильно нанесенный клей при сдавливании деталей выступает по всему периметру клеевого шва. Выдавленный клей удаляют с кромок шва кистью или шпателем. Склеиваемые детали сжимают с помощью струбцин или грузов и выдерживают до полного затвердевания клея.
При ремонте небольших деталей клей наносят на подготовленную поверхность и выдерживают в течение 20—30 мин до его перехода в слегка липкое состояние, после чего детали соединяют и выдерживают в течение 30—45 мин. Выдержанные таким образом детали сжимают и выдерживают 5—6 ч, а затем на 1,5—2,0 ч помещают в термошкаф для сушки при температуре 50—60°С. Если деталь нельзя нагревать, то ее выдерживают в сжатом состоянии до суток.
На прочность клеевого шва влияет его толщина. Так, при изменении толщины шва с 0,1 до 1 мм прочность склейки уменьшается втрое. При толщине шва свыше 0,5 мм в клей обязательно следует вводить наполнитель.
На основе эпоксидных смол изготовляют клеевые композиции для заделки трещин и восстановления пробоин в корпусных деталях из чугуна, стали, алюминия и пластиков.
Предел прочности при сдвиге у данных композиций — от 11 до 18 МПа при теплостойкости от 50 до 128°С. Если необходимо заделывать трещины в деталях, работающих при температуре до 120°С, то в клеевые композиции можно вводить до 30—60 мае. ч. стеклянной пудры или молотой слюды.
Эпоксидные клеи ПР и П, предназначенные для склеивания металлов с неметаллическими материалами, устойчивы к воздействию жидких нефтепродуктов, разбавленных кислот и щелочей. Предел прочности при сдвиге 12,3 МПа.
Ремонт пайкой. С помощью этого вида ремонта устраняют дефекты в трубопроводах, радиаторах, баках, электросоединениях.
Если не требуется высокая прочность, например во время ремонта сосудов, работающих под небольшим давлением и при невысокой температуре, применяют мягкие припои. Величина зазоров при пайке мягкими припоями не должна превышать 25—75 мкм. В противном случае необходимо использовать твердые припои.
Твердые, т. е. серебряные и медно-никелевые, припои применяют для ремонта электротехнических систем, а медно-цинковые — для ремонта деталей, подверженных ударным и знакопеременным нагрузкам: чугунных картеров, смазочных и топливных трубопроводов. При ремонте строительных машин применение серебряных и медлго-никелевых припоев ограничено из-за их дороговизны.
Алюминий и его сплавы плохо поддаются пайке в связи с тем, что на их поверхности образуется тугоплавкая плёнка окислов алюминия, препятствующая соединению припоя с деталью. Окис-ную пленку лучше всего удалять с помощью скребков или ультразвуковым паяльником.
Для пайки алюминия рекомендуется специальный припой, состоящий из 25—30% меди, 4—7% кремния и алюминия, остальное цинк, с применением флюса, составленного из 25—35% хлористого лития, 8—12% фтористого калия, 8—15% хлористого цинка и 40— 50% хлористого калия.
К преимуществам ремонта пайкой относятся: небольшой нагрев соединяемых деталей, позволяющий сохранять структуру их материала, его химический состав и механические свойства без изменений; простота последующей обработки; сохранение точных размеров и формы детали; значительная прочность соединения; высокая производительность; использование рабочих низкой квалификации; простота и низкая стоимость процесса.
Ремонт механической обработкой. Механическая обработка может применяться как самостоятельно (при ремонте методами ремонтных размеров и постановкой добавочных деталей), так и вместе с другими технологическими процессами (пластическим деформированием, металлизацией, сваркой и наплавкой). С ней связано получение необходимой шероховатости обработки, посадочных и других точных размеров, обеспечивающих требования взаимозаменяемости деталей.
Специфика механической обработки при проведении ремонта заключается в том, что при большой номенклатуре обрабатываемых деталей количество деталей одинакового наименования незначительно. Обработка каждой детали носит индивидуальный характер. Это приводит к тому, что производство в основном носит индивидуальный или мелкосерийный характер.
Ремонт пластическим деформированием. Один из наиболее распространенных методов ремонта — это метод, основанный на пластическом деформировании изношенных деталей с последующей (в случае необходимости) механической обработкой.
При воздействии внешней силы на деталь она деформируется, т. е. изменяются ее форма и размеры. После снятия внешней силы деталь частично приобретает прежнюю форму и размеры. Та часть деформации, которая восстанавливается, называется упругой, та часть, которая не восстанавливается, — остаточной или пластической.
Этот метод используют для ремонта дефектов формы (вмятин, погнутости, скручивания), для изменения посадочных размеров изношенных мест деталей (увеличение диаметра изношенных шеек вала, уменьшение диаметра изношенных отверстий втулок), для повышения прочности детали (дробеструйный наклеп рессор) и снижения шероховатости механической обработки (накатка роликами шеек валов вместо их шлифования).
Метод основан на принудительном местном перераспределении металла самой детали, в результате чего на ее ремонт не требуется дополнительного металла. В основе метода лежит способность металла к необратимому изменению формы при приложении к нему нагрузок, превышающих 500—800 МПа. Величина прикладываемой силы зависит от структуры металла, определяемой химическим составом и термообработкой, влияющей на величину и форму зерен.
Для облегчения пластического деформирования детали предварительно нагревают, что резко повышает пластичность металла. Так, например, при нагреве деталей до температуры 900°С прилагаемое усилие можно снизить до 50—60 МПа. Рекомендуемая величина нагрева 0,85—0,9 от температуры плавления.
При нагреве изменяются структура и механические свойства металла. После проведения пластического деформирования детали следует подвергнуть необходимой термической или термохимической обработке. Нагревают детали, изготовленные из легированных и средне- и высокоуглеродистых сталей. Оптимальная температура нагрева, при которой на деталях не образуются трещины, от 1100 до 850 °С.
Метод пластической деформации включает в себя следующие основные процессы.
Правкой устраняют остаточные деформации типа изгиба, скручивания, коробления. При правке (рис. 142) направление воздействия внешних сил Рд и М совпадает с направлением деформации б, т. е. изменением формы детали. Различают холодную и горячую правку.
Холодная правка не всегда дает устойчивые результаты, так как в металле в результате наклепа могут возникнуть внутренние напряжения, накладываемые на остаточные напряжения, сохраняющиеся в детали.
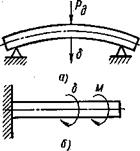
Рис. 142. Схемы правки 900 °С.
Детали правят с помощью прессов, домкратов. Хорошие результаты дает правка деталей (коленчатых валов, рессор) путем местного наклепа (рис. 143, а), который создает напряжения сжатия, деформирующие деталь в направлении, совпадающем с направлением наносимого удара. Для нанесения удара применяют как пневматические, так и ручные молотки. Масса ручного молотка 1—2 кг. На бойке пневматического молотка закрепляют закаленный шарик. Точность правки наклепом достигает 0,02 мм на 1 м длины вала.
Осадкой увеличивают диаметр деталей типа пальцев и втулок из цветных металлов за счет некоторого уменьшения их длины. Этим способом можно уменьшать длину деталей до 15%, однако ответственные детали не следует уменьшать больше чем на 4—8%. При осадке (рис. 143, б) направление действия внешней силы Рд перпендикулярно направлению деформации 6. В смазочные канавки и каналы втулок перед осадкой закладывают стальные вставки.
Раздачей (рис. 143, в) увеличивают наружный диаметр деталей типа пустотелых валов и втулок при незначительном изменении их длины.
В отверстие детали проталкивают шарик или пуансон с большим, чем у отверстия детали, диаметром. Твердость пуансонов из стали ХВГ должна лежать в пределах HRC 62—64.
Обжатием (рис. 143, г) уменьшают внутренние размеры деталей типа втулок, изготовленных из цветных металлов. Втулку проталкивают пуансоном через установленную в подставке матрицу.
Входное отверстие матрицы сужается под углом 7—8 °, далее идет калибрующая часть, которая заканчивается выходным отверстием, расширяющимся под углом 18—20 °.
Вытяжкой увеличивают длину деталей за счет Местного уменьшения их поперечного сечения, например удлиняют на небольшую величину тяги. При вытяжке направление деформации перпендикулярно направлению действия внешней силы, как это показано на рис. 143, д.
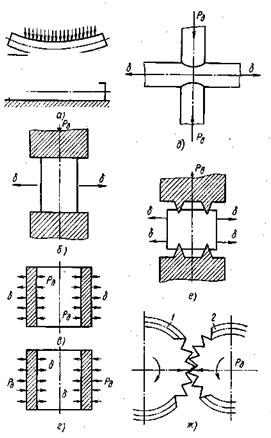
Рис. 143. Схемы восстановления деталей давлением:
а — наклепом, б — осадкой, в — раздачей, г — обжатием, д — вытяжкой, е — вдавливанием, ж — накаткой; 1 — накатываемая деталь, 2 — ролик
Вдавливанием (рис. 143, е) увеличивают наружные размеры детали за счет ее деформации на ограниченном участке. Этим способом временно восстанавливают работоспособность деталей типа шлицев на валах. Шлицы прокатывают по направлению их продольной оси заостренным роликом, который внедряется в металл и как бы разводит шлиц на 1,5—2,0 мм в стороны.
Инструментом служат ролики диаметром 69 мм с радиусом заострения около 0,4 мм. Сила давления на подобный ролик составляет 2—2,5 кН.
Накатка основана на вытеснении рабочим инструментом (шариками или роликами) материала с отдельных участков изношенной поверхности детали и позволяет увеличивать диаметр накатываемых деталей на 0,3—0,4 мм. Накатке подвергают детали без термической обработки.
Для накатки (рис. 143, ж) применяют установленные в суппорте токарного станка вместо резца на специальной державке рифленые ролики из стали У12А с углом заострения 60—70°, диаметром 70—90 мм, твердостью HRC 55 и шагом нарезки 1,5—1,8 мм.
При накатке детали роликом его зубцы вдавливаются в тело детали и вытесняют^ металл, образуя выступы, которые увеличивают ее диаметр на 0,1—0,4 мм. При накатке интенсивно охлаждается рабочая зона. Накатанную поверхность шлифуют под заданный размер. Твердость ролика должна быть в 2—3 раза больше твердости детали.
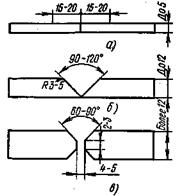
Рис. 144. Подготовка трещин под сварку (расфасовка):
а — при толщине стенок до 5 мм, б — при толщине стенок от 5 до 12 мм, в — при толщине стенок свыше 12 мм
Обработанная таким образом поверхность пригодна для посадок. Ее износостойкость составляет 80% от новой, а усталостная прочность несколько повышается в связи с некоторым наклепом обработанной поверхности. Лучшее качество дает косая накатка. Ремонт свариванием. Ремонт методом сваривания является одним из наиболее распространенных —им восстанавливают около 50% деталей строительных машин.
Процесс ремонта сваркой подразделяется на три этапа: подготовка детали под сварку, собственно сварка и зачистка шва.
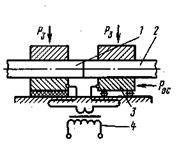
Рис. 145. Схема процесса контактной стыковой сварки: Ра — усилие зажатия, Р ос — усилие осадки; 1 — свариваемые детали, 3 — зажим, 4—трансформатор
Подготовка деталей под сварку заключается в их тщательной очистке до появления металлического блеска в зоне сварки. После этого необходимо обезжирить детали с помощью горячих щелочных растворов. Нефтепродукты удаляют из пор и трещин, нагревая детали до температуры 250—300°С и выдерживая в течение часа.
По концам трещин сверлят отверстия диаметром 4—5 мм. Края трещины разделывают (рис. 144) Y-образной подготовкой под углом 90— 120° при толщине металла от 5 до 12 мм и Х-образной — при толщине металла свыше 12 мм.
Ниже приводится описание основных видов ремонтной сварки. Ремонт деталей ручной дуговой сваркой применяют для устранения всевозможных трещин в металлоконструкциях, корпусных деталях, валах, зубчатых колесах, ободах; ремонта поврежденных сварных швов в рамах и корпусных деталях; для неподвижного соединения сломанных частей деталей и соединения неразъемных деталей.
Материал электродов должен соответствовать материалу свариваемого металла. При выборе диаметра электрода следует учитывать толщину свариваемого металла.
Хорошие результаты дает в ремонтной практике контактная стыковая сварка (рис. 145), позволяющая заменять отдельные изношенные части машин новыми (валы, оси, рессоры, трубы). Этот метод заключается в том, что в местах соприкосновения деталей из-за большого сопротивления их торцы нагреваются электротоком до температуры плавления. После этого детали с силой сжимают, а затем охлаждают.
Ремонт выполняют на установках, которые дают возможность сваривать детали с площадью сечения от 100 до 6000 мм2.
Газовую ручную сварку в основном применяют для соединения тонких стальных листов (до 2 мм), хотя с ее помощью можно сваривать и более толстые листы. Кроме того, газовой сваркой можно ремонтировать детали из чугуна и цветных металлов.
В ремонтной практике определенное место заняла и газопрессовая сварка, с помощью которой удается быстро и прочно соединять сломанные валы, трубопроводы, штанги. Сущность газопрессовой сварки заключается в нагреве соединяемых концов деталей с помощью газового пламени до белого каления и последующего их сдавливания и охлаждения.
Этим способом можно соединять детали с площадью сечения до 25 000 см2.
Для улучшения качества соединения необходимо применять перед сваркой механическую обработку поверхностей.
В ремонтном производстве применяют также механизированную сварку под флюсом, в среде защитного газа, а также сварку трением.
Однако применение механизированных видов сварки в ремонт* ной практике весьма ограничено в связи с тем, что они рентабельны только при крупносерийном и массовом производстве.
Сварку трением широко применяют при восстановлении методом дополнительной ремонтной детали, а также при изготовлении и ремонте инструментов типа сверл, метчиков, разверток, фрез.
Ремонт наращиванием слоев. В связи с изнашиванием изменяется первоначальная форма большого класса деталей. К ним относятся все детали с посадочными местами (вал — подшипник, поршень— цилиндр), а также контактирующие между собой (кулачковые муфты, звездочка — цепь, зубчатые зацепления) и с абразивным разрушением поверхности (зубья ковшей экскаваторов, ножи скреперов).
Один из основных методов их ремонта — наращивание слоя металла на изношенной поверхности с последующей механической или абразивной ее обработкой под номинальный, реже ремонтный размер.
К преимуществу этого метода относятся практически полное восстановление работоспособности деталей и сравнительно невысокая себестоимость, так как количество наращиваемого металла, как правило, не превышает 5—10% от массы самой детали. При этом используют электролитические и химические процессы, металлизацию, наплавку, электроискровое и плазменное напыление.
Электролитические методы наращивания слоя металла. К преимуществу электролитического процесса относится то, что при нем не изменяется структура металла ремонтируемой детали. К основным методам электролитического наращивания относятся следующие.
Хромирование, т. е. нанесение на деталь слоя хрома, помимо восстановления слоя изношенного металла повышает качество отремонтированной детали, так как снижается коэффициент трения и повышается износостойкость в 5—6 раз по сравнению со сталями.
Осталивание — это электролитическое осаждение на изношенные поверхности слоев стали толщиной до 5 мм.
Химическое наращивание слоев. При этом методе выполняют в основном никелирование, с помощью которого повышают износостойкость, защищают от коррозии и восстанавливают при ремонте детали с небольшим износом.
При химическом никелировании без электротока на детали осаждается никель — фосфорный слой, который восстанавливают из раствора солей гипофосфата никеля.
Металлизация. Процесс металлизации заключается в нанесении на восстанавливаемую поверхность мельчайших (0,002—0,2 мм) расплавленных капелек металла, которые сцепляются с ней и между собой. Наносимый металл расплавляют с помощью ацетилено-кислородного пламени, электрической дуги и токов высокой частоты. Соответственно различают газовую, электродуговую, высокочастотную и плазменную металлизацию. Расплавленные частички наносят на обрабатываемую поверхность струей сжатого воздуха или инертных газов.
Металлизацией восстанавливают до начальных размеров изношенные подшипники скольжения, цилиндрические поверхности, работающие преимущественно в условиях посадок типа Г и Н, а также устраняют трещины и раковины в корпусных деталях. Иногда металлизацией восстанавливают и гладкие поверхности, защищают поверхности, не подлежащие цементации, медью, повышают жаропрочность стали нанесением слоя алюминия толщиной 0,2— 0,3 мм с последующим отжигом.
Восстановительная наплавка. Способ заключается в нанесении на изношенную поверхность металла с помощью электро- и газосварочных процессов. Это один из наиболее часто применяемых способов восстановления самого широкого круга деталей (валов, осей, посадочных мест под подшипники, направляющих, соединений вал — втулка, рабочих органов, опорных и контактирующих поверхностей).
Технологический процесс наплавки состоит из подготовки детали, собственно наплавки и механической обработки наплавленной детали.
Подготовка деталей под наплавку заключается в ее тщательной очистке от грязи, масла, ржавчины и лакокрасочных покрытий. После очистки необходимо проверить предназначенную к наплавке поверхность, чтобы выявить в ней трещины, изломы и другие дефекты. Отверстия и шпоночные канавки наглухо заделывают графитовыми или медными вставками.
При ремонте деталей в условиях небольших ремонтных мастерских на строительстве больше всего распространена ручная дуговая наплавка, применяемая при незначительном объеме работы, а также во время нанесения наплавочного слоя на поверхности в различных пространственных положениях.
Производительность ручной наплавки стержневыми и трубчатыми электродами составляет на одного рабочего около 0,8— 1,0 кг/ч наплавленного сплава.
Применение специальных стендов ускоряет установку и повороты наплавляемых деталей, повышает производительность на 15—20% и существенно облегчает выполнение вспомогательных работ.
Производительность ручных наплавочных работ повышается при использовании электродуговой наплавки с присадочным прутком, наплавки пучком электродов и ручной наплавки трехфазной сварочной дугой.
При первом методе рабочий вводит в зону электродной дуги присадочный пруток, который периодически прижимается к кромке электрода. В результате этого дуга начинает гореть не только между электродом и деталью, но и между прутком и деталью. Производительность повышается на 30—40% и составляет около 1— 1,3 кг/ч. Такой метод требует использования тока повышенной плотности. Диаметр присадочного прутка должен быть на 1,2 мм больше диаметра электрода.
При наплавке пучком электродов производительность повышается за счет увеличения количества одновременно расплавляемого электродного металла.
В процессе наплавки пучком электродов (рис. 146) образуется блуждающая дуга, при которой переходы электрической дуги с электрода на электрод происходят автоматически но несколько раз в секунду.
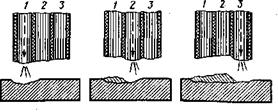
Рис. 146. Схема горения дуги в пучке электродов:
1—3 — электроды
Тепло дуг рассредоточивается, что существенно снижает глубину проплавления основного металла. Производительность этого способа 1,2—1,6 кг/ч. При наплавке пучком электродов можно пользоваться как переменным, так и постоянным током.
Ручную наплавку трехфазной сварочной дугой (рис. 147) осуществляют двумя параллельными изолированными один от другого электродами, расположенными в двухфазном электрододер-жателе. Третья фаза подводится к наплавляемой детали, в результате чего происходят возбуждение и горение одновременно трех однофазных дуг. Так как все три однофазные дуги находятся в одном факеле, наблюдается более устойчивое горение, чем при однофазной дуге.
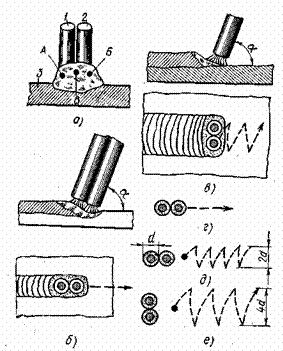
Рис. 147. Схема выполнения наплавки трехфазной сзарочной дугой:
а — структура дуги, б — расположение и перемещен ние спаренных электродов при наплавке вдоль валика шва, в <— то же, поперек валика шва, г — прямолинейное перемещение вдоль валика, д, е — поперечно-колебательное перемещение вдоль валика; А, Б, В — однофазные электрические дуги; 1, 2 — металлические электроды, 3 — наплавляемая деталь
При наплавке трехфазной дугой угол наклона а электродов к наплавляемой детали должен составлять 60— 75°.
Максимальная скорость наплавки трехфазной дугой до 10— 20 м/ч. Производительность данного метода в зависимости от диаметра и марки электродов составляет от 2 до 5 кг/ч.
Последние три способа рекомендуются при необходимости наплавки большого количества износостойкого материала, например плит дробилок, футеровки мельниц.
К основным недостаткам ручной наплавки относятся низкая производительность наплавочного процесса и неравномерное качество наплавочного слоя, в значительной мере зависящие от квалификации рабочего.
Механическая обработка деталей после наплавки. Такую обработку выполняют на обычных механических станках. В связи с неоднородностью наплавленного слоя скорость резания обычно снижается на 20—30%.
Выбор оптимального способа наплавки и механической обработки определяется его экономической эффективностью с учетом вида и материала детали, возможностей ремонтного предприятия, степени износа, стоимости дополнительной механической и термической обработки, качества отремонтированной детали и других факторов.
В среднем стоимость восстановления деталей методом ручной наплавки составляет 25—35% от стоимости новой детали.
Специальные методы ремонта и резка металлов. Помимо описанных выше методов ремонта в ремонтной практике распространены некоторые специальные методы.
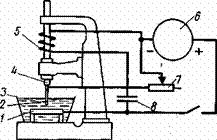
Рис. 148. Принципиальная схема электроискрового метода обработки:
1 — деталь, 2 — инструмент, 3 — ванна, 4 — патрон, 5 — обмотка. 6 — источник тока, 7 — реостат, 8 — конденсатор
Электроискровой метод основан на эрозии металлов во время электрического искрового разряда, при котором частица металла вырывается из анода (ремонтируемая деталь) и стремится к катоду (инструмент).
При перемене полюсов и проведении процесса без охлаждающей жидкости частички с анода-электрода переносятся на катод-деталь и образуют на нем напыленный слой. С помощью этого метода можно обрабатывать электропроводящие металлы любой твердости. Схема электроискрового метода показана на рис. 148.
Анодно-механическую обработку металлов применяют для отрезания твердых частей изношенных деталей, прорезания канавок и пазов, заточки инструментов, долбления, шлифования.
Анодно-механическая обработка металлов заключается в том, что быстро вращающийся диск-инструмент (катод) сдирает с детали (анода) окисную пленку, образующуюся под действием постоянного тока, проходящего через электролит, а также оплавляет микровыступы. На обнажившемся металле возникает новая пленка, которая вновь сдирается, и т. д.
В процессе ремонта одной из часто встречающихся операций является резка металлов, проводимая как при разделке старых конструкций, так н при вырезке заготовок для новых. К основным типам резки металлов относятся газовая, электродуговая и механическая. Некоторые детали успешно режут описанной выше анод-но-механической и электроискровой обработкой.
В ремонтной практике используют также плазменную резку, благодаря которой получают резы высокого качества в стали (до 50 мм), алюминии (до 100 мм), меди (до 50 мм), латуни и бронзе (до 75 мм). К преимуществам плазменной резки относятся маленькая зона термического влияния, высокие скорости резания, низкая стоимость (в 2—2,5 раза дешевле кислородной резки).
Ремонт с помощью полимерных материалов. Применяют два способа ремонта с помощью полимерных материалов: первый заключается в замене изношенной детали пластмассовой и второй — в восстановлении изношенной детали с помощью полимерных материалов.
При первом способе в основном заменяют следующие группы деталей.
Подшипники скольжения изготовляют из полиамидов и древесных пластиков.
Зубчатые колеса больших размеров, не требующие высокой точности, изготовляют литьем. При больших размерах и повышенных требованиях к точности используют литье под давлением заготовки и ее последующую обработку на зуборезных станках.
Ролики изготовляют, как правило, прессованием из полиамидов, полистирола, стекловолокна.
Уплотнения делают из полиамидов с добавкой до 5% графита или дисульфида молибдена. Эти уплотнения обладают высокой стойкостью против истирания.
Детали фрикционов типа диски и пластины изготовляют методом прессования из массы, составленной из асбеста, пульвербаке-лита, латунной проволоки и ацетона.
Корпусные детали — кузова, баки, крышки, кабины — изготовляют из стеклопластиков, которые выгодно отличаются от металлов высокой антикоррозионной стойкостью, значительной упругостью, простым ремонтом.
Резьбовые детали изготовляют путем литья под давлением из полиамидов. Равномерное распределение нагрузки по всем виткам нарезки обеспечивает прочность соединения, не уступающую металлическим деталям.
Детали общего назначения — блоки, штурвалы, маховички, щитки, крышки, кольца — изготовляют методом прессования из порошков.
При восстановлении изношенных деталей полимерными материалами ремонту подвергают следующие детали.
В подшипниках скольжения на изношенную поверхность наращивают тонкий слой (0,06—0,3 мм) полимера путем газоплазменного или вихревого напыления, окунания, литья под давлением, накатки, наклеивания пленок.
У роликов изношенную поверхность ремонтируют в пресс-форме, схема которой показана на рис. 149.
Ролико-втулочные цепи (рис. 150) ремонтируют постановкой гильзы 2 из полимера между валиками и металлическими втулками 1. Толщина стенок гильзы 0,5—1,0 мм. Отремонтированные таким образом цепи более долговечны.
Корпусные детали с трещинами, пробоинами, обломами восстанавливают пастами-замазками на основе эпоксидных смол и порошковой пластмассой ПФН-12. Пастами заделывают трещины длиной до 600 мм и пробоины диаметром до 70 мм, а также раковины и вырывы.
Цилиндры ремонтируют путем нанесения на их внутренние поверхности полимерных покрытий на основе эпоксидных смол. Покрытия наносят с помощью специальных центробежных установок или токарных станков.
Отремонтированные таким образом цилиндры отличаются высокими эксплуатационными качествами.
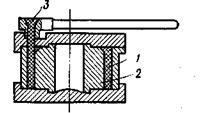
Рис. 149. Пресс-форма для восстановления изношенных роликов:
1 — облицовка, 2 — изношенный ролик, 3 — литник
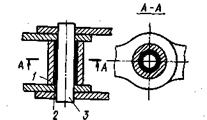
Рис. 150. Ролико-втулочная цепь с гильзой из полимера:
1 – металлическая втулка, 2—гиль« за, 3 — валик
Дефекты литья устраняют с помощью эпоксидных паст с наполнителем в виде металлического порошка или графита. Пасты хорошо пристают к любым материалам и обладают высокой сопротивляемостью воздействию воды, нефтепродуктов, кислот, растворов солей и щелочей. Время твердения паст 30—40 мин. Допускается заделка этими пастами сквозных отверстий размером 30 мм. Отремонтированная поверхность способна выдерживать давление до 0,5—0,8 МПа. При снижении размеров разделываемого отверстия до 3—8 мм давление может быть увеличено до 1,5—2 МПа.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Методы ремонта деталей строительных машин"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы