Строй-Техника.ру
Строительные машины и оборудование, справочник
 Сборка, регулировка и контроль качества ремонта
После ремонта отдельные детали (сборочные единицы) укрупняют и монтируют на кране, соединяя их муфтами, зубчатыми передачами, трансмиссионными валами ц выполняя крепежные работы. Обеспечение правильного взаимного расположения сборочных едниц на кране во многом определяет надежную и долговечную работу крана. При большой частоте вращения деталей, например, быстроходных валов трансмиссий маховиков, шкивов» большое значение имеет их уравновешенность.
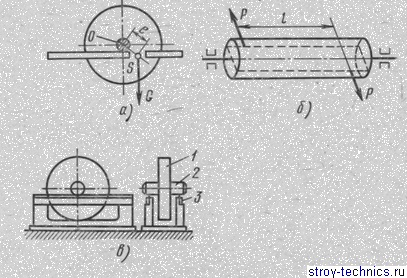
Рис. 114. Балансировка деталей:
а — статическая, б — динамическая, в—приспособление для статической балансировки; О — центр вращения детали (продольная геометрическая ось), S — центр тяжести детали, е — эксцентриситет, G — вес детали, Р — пара сил, I — плечо; 1 — деталь, 2 — оправка. 3 — призма
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Несбалансированность (неуравновешенность) бывает статическая, когда центр тяжести детали смещен относительна оси ее вращения на величину е (рис. 114, а), и динамическая, когда центр тяжести, кроме того, расположен не по середине оси вращения. В этом случае при вращении детали (большой длины) возникает пара сил Р, действующая на плече I (рис. 114, б). При уменьшении длины плеча I до нуля (короткие детали — маховики, колеса) величина момента пары сил и соответственно динамическая неуравновешенность стремятся к нулю, поэтому такие детали динамически не балансируют.
При монтаже валов возможны отклонения осей от заданного: несоосность (торцовое биение), смещение осей (радиальное биение) и их непараллельность или н е п е р- пендикулярность (перекосы) , создающие, недопустимые вибрации и перегрузки (рис. 115). Допустимые отклонения назначают в зависимости от частоты вращения деталей. Основные способы контроля взаимного расположения валов приведены на рис. 116. Наибольшую точность обеспечивают микрометрические методы и применение скоб (рис. 116, в, г, д). Оставшиеся после регулировки неустраненны.е отклонения при работе компенсируют соединительные упругие муфты.
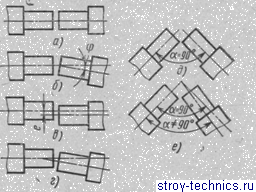
Рис. 115. Расположение валов в пространстве:
а, д—правильное, б, е—с перекосом, в—с радиальным смещением, г—с перекосом и радиальным смещением; ф—угол, е—эксцентриситет
Положение подшипников (разбивку опор) определяют по струнам и отвесам. Окончательную установку и крепление подшипников совмещают с центровкой валов.
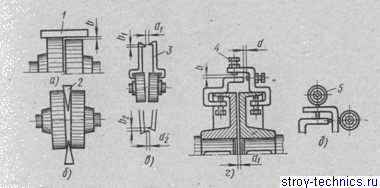
Рис. 116. Основные способы контроля взаимного расположения валов:
а—по линейке, б—с помощью клиньев, в, г, д—с помощью скоб: 1— линейка, 2—клин, 3—скоба, 4—регулировочные винты, 5—индикатор часового типа; а и Ь—смещения
При сборке цилиндрических зубчатых передач проверяют наличие радиального и торцового биения, бокового зазора между зубьями, величину межосевого расстояния, положение и размеры пятен контакта. Величину бокового зазора можно определять прокручиванием передачи с помещенной между зубьями тонкой свинцовой проволокой, толщина сплющенной части которой покажет искомую величину.
Размеры и расположение пятен касания сопряженных зубьев передач, полученные с помощью краски, наносимой на зубья при правильном и неправильном зацеплении, показаны на рис. 117.
Проверка качества сборки конических зубчатых передач сводится к контролю угла пересечения геометрических осей, бокового зазора и пятен контакта.
Биение, овальность и конусность шкива механизма тормоза не должно превышать 0,0005 его диаметра. Тормозные шкивы большого диаметра обязательно подвергают статической балансировке.
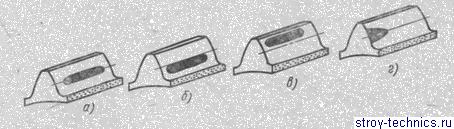
Рис. 117. Расположение отпечатков на зубьях цилиндрического колеса при:
а—нормальном зацеплении, б—уменьшении межцентрового расстояния, в—увеличении межцентрового расстояния, г—перекосе валов
Радиальное смещение центров окружности колодок и шкива не должно превышать 0,3 мм, а перекос колодок по ширине шкива — не более 0,1—0,2 мм на 100 мм ширины. Радиальные зазоры между колодками и поверхностью шкива должны быть в следующих пределах: 1 —1,25 мм при диаметре шкива 300 мм, 1,5—1,75 мм при диаметрах 400—500 мм и 2—2,5 мм при диаметрах 600—800 мм. Площадь прилегания колодок к поверхности шкива 80—85% номинальной и разность радиальных зазоров по длине дуги прилегания не более 0,1 мм свидетельствуют о хорошем качестве сборки механизма. Для обеспечения плавной (без рывков) и надежной работы тормоза типа ТКТ необходимо отрегулировать нормальный ход якоря электромагнита, равномерные зазоры между колодками и шкивом, а также усилие сжатия рабочей (замыкающей) пружины.
Величину хода якоря электромагнита регулируют следующим образом. Ослабляют гайки на тяге и вращают гайку до смещения тяги влево и упора якоря в сердечник корпуса электромагнита.
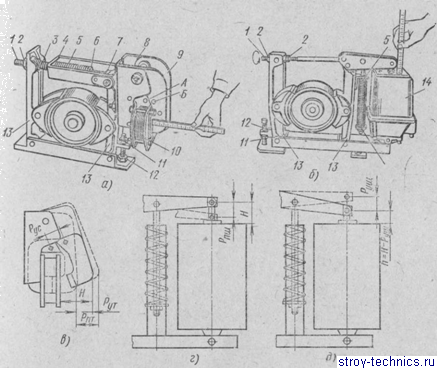
Рис. 118. Регулировка тормозов:
а—типа ТКТ, б—типа ТКТГ, в—схема регулировки магнита МО, г, д—схема регулировки электрогидравлического толкателя ТГМ
В этом положении измеряют линейкой расстояние от внешней поверхности якоря (в нижней его точке) до наружного торца катушки электромагнита (рис. 118, а). Расстояния равны для магнита МО-ЮОБ —25 мм; МО-200Б —48,5 мм. После измерения гайку 7 заворачивают, смещая тягу 1 вправо до упора в якорь 9 и подъема его (поворота на допустимый угол). При этом тягу 1 удерживают от вращения ключом за квадрат на конце.
Величина Н в данном случае будет равна сумме двух размеров: ранее полученного при замкнутом магните (якорь опущен) и величины установочного хода якоря, т. е. 25+11=36 мм для магнита МО-ЮОБ и 48,5+14 = 62,5 мм для магнита М0-200Б (рис. 118, а). Допускается при регулировке величины хода якоря замерять расстояние между двумя смежными заклепками на корпусах якоря и магнита (точки А и Б).
При регулировке тормозов типа ТКТГ ход штока электрогидро- толкателя регулируют гайками, а усилие сжатия пружины гайкой (рис. 118, б).
Требуемую величину зазора между поверхностями тормозных колодок и шкива по обеим сторонам последнего устанавливают вращением регулировочного болта после ослабления контргайки. При этом электромагнит должен быть замкнут. Величину радиальных зазоров проверяют щупом, после чего болт фиксируют контргайкой. Затем регулируют величину сжатия замыкающей пружины и соответственно тормозного момента. Регулировку выполняют изменением длины пружины в соответствии с тарировоч- иым графиком, приведенным в сертификате на пружину, при незамкнутом якоре электромагнита.
Механизмы кранов работают в режиме знакопеременных нагрузок, ослабляющих первоначальную затяжку резьбовых соединений. Поэтому первоначальные моменты затяжки резьбовых соединений необходимо периодически контролировать и восстанавливать при каждом ТО и ремонте машины. Одиночные болты затягивают сразу в один прием до отказа, а групповые — постепенно (в 2—3 приема), переходя от одной гайки к другой.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Сборка, регулировка и контроль качества ремонта"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы