Строй-Техника.ру
Строительные машины и оборудование, справочник
 Блок и головка цилиндра
При эксплуатации двигателей происходит изнашивание поверхностей, появляются трещины в стенках цилиндров, рубашке охлаждения и головке цилиндров. Помимо этого, трещины могут возникать в перемычках между цилиндрами и клапанными седлами, на зеркале цилиндров могут образоваться царапины, риски. В посадочных местах под гильзы, клапанных седлах также имеет место изнашивание, а элементы крепежа шпильки и болты ломаются и получают повреждения резьбы.
Образование трещин в блоке и головке цилиндров главным- образом связано с замерзанием охлаждающей жидкости или заливанием холодной воды в перегретый двигатель. Иногда трещиньс являются следствием ударов при ремонтных работах и повышенных натягов при запрессовке гильз. Трещины заделывают несколькими способами: заделкой пастой, заваркой, штифтовкой:- или постановкой заплат.
Перед заделкой пастой трещины предварительно зачищают металлической щеткой до блеска. Концы трещины просверливают сверлом диаметром 3—4 мм, в отверстиях нарезают резьбу и ввертывают шпильки. По всей длине с двух сторон трещину разделывают абразивными кругами или зубилом и обезжиривают бензином или ацетоном. Пасту наносят в подготовленную трещину и оставляют в течение 25—30 ч для затвердевания. Ускорить процесс сушки пасты можно при температуре до 100 °С. Затем отремонтированную поверхность зачищают.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Заваривают трещины в блоке цилиндров газовой или электродуговой сваркой. Концы трещины просверливают, по всей ее длине- выполняют разделку стенок под углом 45—90° на глубине 2/3 толщины стенки. Перед заваркой блок медленно нагревают в печи или горне до температуры 600—750 °С, затем закрывают асбестом, оставляя открытой только трещину. Блоки заваривают чугунным электродом с последующим медленным его остыванием. Полученный шов обрабатывают абразивным кругом или напильником. Для проверки герметичности блок заполняют водой под давлением 0,2—0,3 МПа и выдерживают 300—360 с.
Штифтовка трещины заключается в просверливании отверстий диаметром 4— 5 мм по всей ее длине с шагом 7—8 мм. После нарезания резьбы в отверстия ввертывают медные стержни на глубину, равную толщине основного металла. Длину стержней выбирают такой, чтобы они выступали наружу на 1,5—2 мм. Затем просверливают отверстия между установленными стержнями, нарезают резьбу и устанавливают в них дополнительные стержни. Стержни должны перекрывать друг друга примерно на V4 диаметра. Установленные стержни чеканят легкими ударами молотка и окончательно шов обрабатывают напильником. Качество ремонта определяют опрессовкой.
Износ цилиндра измеряют в трех плоскостях: на уровне 10—15 мм от верхнего торца блока, в средней части и на расстоянии 15—20 мм от нижнего торца. В каждой плоскости выполняют два замера: один при расположении инструмента параллельно продольной оси коленчатого вала, другой — при разворачивании его на 90°.
Овальность цилиндра определяется как разность наибольшего и наименьшего диаметров, измеренных в каждом поясе, а конусность оценивается разностью диаметров верхнего и нижнего поясов,. Если овальность превышает 0,05 мм, а конусность 0,06 мм, то цилиндры следует ремонтировать.
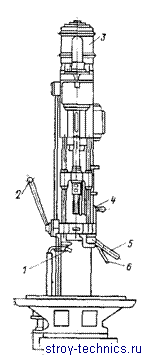
Рис. 109. Общий вид хонинговалыюго станка для доводки цилиндров:
1 — кран для регулирования подачи охлаждающей жидкости; 2 — рукоятка для переключения скоростей: 3 — электродвигатель; 4 — маховик ручного переключения шпинделя; 5 — рукоятка включения электродвигателя и управления подачей; 6 — замыкатель ручного переключения подачи
Растачивают цилиндры на расточных станках, обращая особое внимание на правильность центровки и закрепления блока на столе стационарного станка или переносного станка на блоке цилиндра. В последнем случае станок закрепляют к соседнему цилиндру. Растачивание выполняют резцом при ско-рости резания 0,5—0,8 м/с и подаче 0,2 мм/об.
После растачивания блок цилиндров или гильзу осматривают и замеряют. При удовлетворительных результатах осуществляют доводочные операции на хонин- говальном станке (рис. 109).
При доводке применяют доводочные головки с механическим или пневматическим разжатием абразивных брусков. В головках с механическим разжатием (рис. 110) расхождение брусков регулируется специальным кольцом подачи, а при пневматическом разжатии — за счет давления воздуха. Конусный хвостовик головки в процессе доводки соединен со шпинделем станка.
После проверки брусков головку закрепляют в патроне станка и блок цилиндров центрируют относительно продольной оси головки. Закрепив блок, доводочную головку вводят в цилиндр и разжимают бруски до соприкосновения со стенками цилиндра. Головка в таком состоянии должна поворачиваться без значительных усилий. Затем открывают кран подачи жидкости для охлаждения обрабатываемой поверхности и удаления частиц металла и абразива, включают станок и одновременно перемещают доводочную головку вверх и вниз. Доводочная головка в крайних положениях должна выходить за торцовые поверхности цилиндра на 15—20 мм и не снимать большую толщину металла в средней части.
Блоки цилиндров, имеющие износы, превышающие последние допустимые ремонтные размеры или на зеркале цилиндров которых образовались глубокие риски и задиры, восстанавливают запрессовкой гильз. Перед постановкой гильзы цилиндры растачивают на расточном станке с таким расчетом, чтобы можно было установить гильзы с толщиной стенки 3—4 мм. В верхней части гильзы протачивают бурт, а в цилиндре делают кольцевую выточку. Материал гильзы подбирают близким к материалу блока. Наружную поверхность обрабатывают под размер, обеспечивающий постановку гильзы с натягом 0,05—0,1 мм. Внутреннюю поверхность обрабатывают предварительно, чтобы чистовое растачивание и доводку осуществить после постановки гильзы в блок.
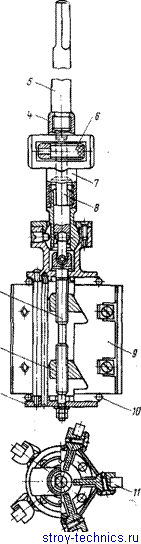
Рис. 110. Доводочная головка с механическим разжатием брусков:
1 — барабан; 2 — конус; 3 — винт подачи; 4 — пустотелый вал-шарнир; 5 — хвостовик; 6 — кольцо подачи; 7 — шпиндель; 8 — валик подачи; 9 — секция камнедержателя; 10 — обжимные пружины; 11 — абразивные бруски
Рис. 111. Схема проверки коробления головки цилиндров:
1 — проверочная линейка; 2 — головка цилиндров; 3 — щуп
При запрессовке гильзы в блок ее наружную поверхность смазывают маслом и с помощью пресса устанавливают по месту. Усилие пресса обычно не превышает 0,2 МН. Нельзя допускать перекос гильзы, так как в этом случае возможно повреждение блока с появлением в нем трещин. Качество запрессовки проверяют опрессовкой гильзы. После установки гильзы осуществляют чистовое растачивание и доводку.
К основным дефектам головки цилиндров относятся коробление поверхности прилегания к блоку и трещины. Коробление головки (неплоскостность) устраняют шабровкой или шлифованием, а при глубоких царапинах —строганием с последующим шлифованием. Неплоскостность измеряют линейкой и щупом (рис. 111). Наибольшее значение неплоскостности головки не должно превышать 0,15 мм.
Фрезеруют седла клапана комплектом фрез, имеющих углы наклона режущих кромок 30, 45, 75 и 15°. Сначала выполняют черновую обработку, снимая твердый наклепанный слой металла, а затем чистовой фрезой заканчивают обработку поверхности седла. После обработки ширина седла должна быть 2—2,5 мм.
Шлифуют седла после фрезерования или непосредственно после разборки и мойки; если седла изношены незначительно, коническим шлифовальным кругом с частотой вращения 10000— 12 000 об/мин. В процессе шлифования проверяют плотность прилегания клапанов к седлам. Седла, неоднократно фрезерованные, в которых кромка головки клапана опускается ниже кромки седла более чем на 0,5 мм, восстанавливают постановкой колец.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Блок и головка цилиндра"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы