Строй-Техника.ру
Строительные машины и оборудование, справочник
 Металлоконструкции и корпусные детали
В металлоконструкциях машин в процессе эксплуатации образуются различные дефекты. Наиболее характерными из них являются: деформация элементов, образование трещин на детали и в сварных швах, разработка отверстий в шарнирах и соединениях, износ ездовых балок и беговых дорожек кругов катания, ослабление клепаных соединений.
Ремонтопригодность поврежденных элементов определяется в каждом отдельном случае с учетом характера и размера повреждения и ответственности конструкции.
Элементы конструкции, потерявшие в результате коррозии более 50 % первоначального сечения, с двумя и более усталостными трещинами, значительными по длине и опасными по расположению, с повторными усталостными трещинами в том же месте или рядом, где они уже были однажды заварены, с резкими изгибами в месте деформации удаляются, и заменяются новыми. Замене подлежат также элементы конструкции, состоящие из отдельных прокатных профилей с трещинами в полках или надрывами в результате аварии, а также элементы, не позволяющие получить после ремонта требуемую несущую способность. При большом числе разнообразных дефектов в одном узле его заменяют новым.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Деформацию элементов металлоконструкций в случаях, не требующих их замены, устраняют правкой. Правке подлежат конструкции, у которых фактические отклонения отдельных элементов и узлов от проектной формы превышают допустимые значения. В зависимости от сечения элементов и деформации их правят в холодном или горячем состоянии. Незначительные погнутости допускается устранять холодной правкой с приложением статической нагрузки и только при положительной температуре воздуха. Таким способом, например, можно править элементы, если погнутость их не превышает 4 мм на отдельных участках между узлами решетки, а в отдельных конструкциях до 6 мм. Правку ведут с применением струбцин (рис. 96, а), домкратов (рис. 96, б), скоб и рычагов (рис. 96, в, г).
Не поддающиеся правке вмятины ремонтируют приваркой ребер жесткости (рис. 97).
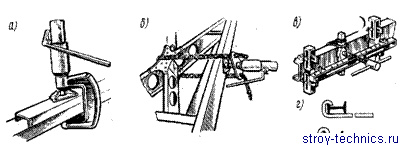
Рис. 96. Приспособления для правки металлоконструкций
Значительную деформацию устраняют интенсивным нагревом до температуры 700—1100°С (углеродистые стали) или 900— 1150 °С (низколегированные стали).
Во всех случаях правка должна прекращаться при температуре не ниже 700 °С. Нагревают деформированные элементы горелкой с выпуклой стороны в месте наибольшей деформации. Охлаждать их после правки можно только при положительной температуре воздуха. Правка деформированных элементов наплавкой валиковых швов, ударами не допускается.
Трещины в металлоконструкциях чаще всего образуются в элементах с резкими изменениями поперечного сечения, в узлах примыкания элементов и перенасыщенных сваркой. Места возможного образования трещин должны быть до блеска очищены от краски, пыли и грязи и осмотрены с помощью лупы шести — восьмикратного увеличения.
Проверку на наличие трещин можно производить так называемой керосиновой пробой: проверяемый элемент смачивают керосином, насухо протирают, затем на него наносят тонкий слой мела.’ Выходящий из трещины керосин покажет расположение трещины.
Трещины в листовых и ферменных элементах толщиной 5— 25 мм ограничивают сверлением отверстий диаметром 8—25 мм (в зависимости от толщины металла) на расстоянии 10—15 мм от видимого конца трещины в сторону целого металла, кромки трещины разделывают под сварку, зачищают до металлического блеска и заваривают электродами типа Э42А-Ф (конструкции из углеродистых сталей) или Э50А-Ф (конструкции из низколегированных сталей), оставляя отверстия незаваренными. Ответственные элементы при этом усиливают приваркой накладки, толщина которой должна быть равна 0,6—0,7 толщины стержня. Приварку накладки выполняют фланговыми швами, расположенными под углом 30—90° к нормальному сечению усиливаемого элемента. Наложение при этом усиленных и поперечных швов, ослабляющих основное сечение элемента, следует избегать.
Имеющий трещину сварной шов должен быть удален на длине, на 50—100 мм превышающей видимое окончание трещины, и заварен вновь. Новый шов должен быть ровным, плотным, иметь максимально возможный провар и плавный переход к основному металлу.
Для ремонта изношенных полок ездовых балок (рис. 98) применяют дополнительный элемент, который приваривают электросварным прерывистым швом длиной 150 мм.
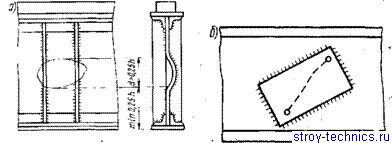
Рис. 97. Схема приварки ребер жесткости (а) и усиливающей накладки (б)
Изношенные более чем на 4 мм беговые дорожки кругов катания автомобильных кранов восстанавливают наплавкой под флюсом АН-348А сварочной проволокой Нп-ЗОХГСА или Св-18ХГСА на специальном стенде с припуском 2—3 мм на механическую обработку.
Ремонт металлоконструкций кранов с применением сварки может производиться лишь предприятиями, имеющими разрешение органа технадзора с соблюдением требований Правил устройства и эксплуатации грузоподъемных кранов № ЦТ-3106 1974 г.
В сварных соединениях не допускаются трещины, непровары, поры, расположенные в виде сплошной сетки, подрезы и наплывы, незаваренные кратеры, прожоги и свищи, смещение кромок и др.
При ремонте металлоконструкций на открытом воздухе должны быть приняты меры, защищающие место сварки от атмосферных осадков и ветра. Возможность и порядок производства сварочных работ при температуре воздуха ниже 0 °С должны быть согласованы с местными органами Госгортехнадзора.
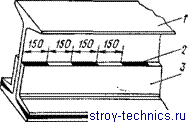
Рис. 98. Восстановление ездовой балки
В клепаных элементах металлоконструкций все слабые расшатавшиеся заклепки заменяют новыми увеличенного размера. Заклепки диаметром до 12 мм разрешается клепать в холодном состоянии, свыше 12 мм — с нагревом до температуры 1100— 1200 °С. В один прием может быть удалена только одна заклепка, заменять последующую заклепку можно только после установки предыдущей.
Разработанные отверстия восстанавливают развертыванием под ремонтный размер, который не должен превышать номинальный более чем на 3 мм. При достижении предельного ремонтного размера отверстие восстанавливают на первоначальный размер постановкой втулки или обваркой с последующей обработкой (расточкой, сверлением, развертыванием и др.).
Характерными дефектами корпусных деталей являются износ посадочных поверхностей в гнездах под подшипники, гладких и резьбовых отверстий, образование трещин и пробоин. Не подлежат ремонту корпуса и картеры с трещинами, пробоинами или обломами, захватывающими ребра жесткости, посадочные поверхности под подшипник или поверхности прилегания. Посадочные места под подшипники и их гнезда восстанавливают, если зазор между наружной обоймой подшипника и корпусом превышает 0,05 мм, а зазор между гнездом подшипника и корпусом превышает 0,1 мм.
Износы посадочных мест до 0,1 мм устраняют гальваническим натиранием, до 1 мм — вневанным осталиванием, а при больших и неравномерных износах — установкой дополнительной детали (втулки).
Трещины и пробоины заделывают электро- или газосваркой, эпоксидными пастами или штифтуют (рис. 99). Герметичность шва после заделки проверяется керосином, а в необходимых случаях давлением 0,3—0,4 МПа.
Изношенные отверстия под установочные штифты и резьбовые отверстия восстанавливают методом ремонтных размеров. В этом случае вытачивают ступенчатые шпильки с утолщенной ввинчиваемой частью. Если позволяет конструкция детали, изношенные отверстия восстанавливают установкой резьбовых ввертышей на эластомере, в которых по кондуктору сверлят отверстия и нарезают резьбу номинального размера.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Металлоконструкции и корпусные детали"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы