Строй-Техника.ру
Строительные машины и оборудование, справочник
 Ремонт подшипниковых узлов
Узлы транспортных машин горнорудных шахт характеризуются наличием большого числа подшипников, причем последние отличаются значительной типоразмерностью и конструкцией.
Повреждения подшипников и узлов бывают самого различного характера (изнашивание или механическое повреждение шариков или роликов, наружной или внутренней обоймы, сепаратора), что определяет разнообразие их ремонтных работ.
В случае разрушения элементов подшипника (шариков, роликов, колец) наблюдают повышенный шум, сопровождаемый резким скрежетом и значительным нагревом корпуса подшипника. Причем это легко определяют при повышенной частоте вращения, когда малозаметный легкозвенящий шум превращается в дребезжащий, ударный. Вызывающий сомнение с точки зрения надежности работы подшипник следует извлечь и тщательно осмотреть.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
При этом подшипник следует окунуть в 10%-ный раствор масла в бензине и тщательно промыть. Очищенный подшипник устанавливают- в горизонтальное положение и, вращая наружное кольцо и удерживая внутреннее, проверяют его состояние. При вращении подшипника должен быть слышен глухой шипящий звук, не превышающий шум эталонного подшипника.
Пригодным к дальнейшей эксплуатации следует считать подшипник, у которого нет трещин, царапин и раковин на шариках, роликах и кольцах.
Бракуют подшипники при:
— трещинах и выкрашивании металла на кольцах и телах качения;
— цвете побежалости в местах качения;
— выбоинах и отпечатках (лунках) на беговых дорожках колец;
— глубокой коррозии, шелушении металла, чешуйчатых отслоениях на беговых дорожках и телах качения;
— надломах, сквозных трещин на сепараторах, отсутствии или ослаблении заклепок на сепараторах, забоинах и вмятинах на сепараторе, препятствующих плавному вращению подшипника;
— неравномерном износе беговых дорожек;
— образовании «елки» в упорных и радиально-упорных подшипниках;
— ступенчатой выработки рабочей поверхности колец заметной на глаз или ощутимой пальцами.
Поврежденные поверхности желобов обойм подшипников можно ремонтировать двумя способами. Первый предусматривает наплавку изношенных поверхностей с последующей механической обработкой. Второй применяют, когда ремонтируемая деталь имеет большую толщину, при этом на ремонтируемых желобах выполняют проточки, в которые запрессовывают втулки, имеющие желоба номинальных размеров. Толщина стенки ремонтной втулки должна быть не менее 5 мм.
Не следует допускать чрезмерного изнашивания шариков или роликов в подшипниках. Подшипник, имеющий даже один вышедший из строя шарик или ролик, заменяют.
Как правило, изношенные элементы качения — шарики или ролики, не ремонтируют, а заменяют новыми.
Для предотвращения разрушения подшипников и повреждения посадочных мест сопрягаемых деталей подшипникового узла рекомендуют допускаемую величину радиальных зазоров в подшипниках качения.
На практике осевые и радиальные зазоры проверяют специальными приспособлениями.
Технология определения зазоров следующая. Внутреннее кольцо закрепляют специальной шайбой в приспособлении, а к наружному подводят ножку индикатора, закрепленного в штативе. Перемещая наружное кольцо подшипника в направлении ножки индикатора, определяют по шкале величи ну радиального зазора. Измеряют в четырех положениях (точных) подшипника, проворачивая наружное кольцо на 90°. За окончательную величину радиального зазора принимаем среднее значение четырех измерений.
Осевой люфт радиальных подшипников измеряют с помощью другого приспособления. В этом случае, подобно рассмотренному, после фиксации внутреннее кольца, наружное перемещают вверх, фиксируя при этом показания индикатора. Замеряют в четырех положениях наружного кольца (че рез каждые 90°). За окончательное значение принимают среднее из четырех.
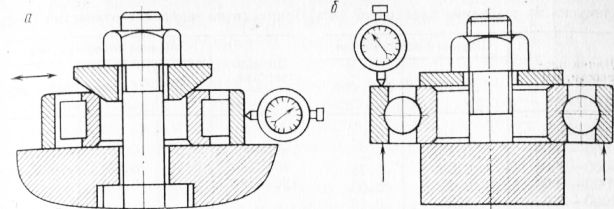
Рис. 1. Приспособление для проверки зазора в подшипниках:
а — осевого; б — радиального
Осевой люфт в обе стороны у радиальных подшипников с наружным диаметром от 60 до 100 мм рекомендуют 0,3 мм, а подшипников диаметром свыше 100 мм— 0,4 мм.
При ремонте подшипников скольжения для наплавки используют оловяпистый баббит и высокосвинцовистую бронзу.
Перед шабрением вкладыши, залитые баббитом, проверяют на отставание баббита от тела вкладыша. Для этого вызывавший сомнение вкладыш помещают на несколько часов в керосин или горячее масло. Если прилегание неплотное, то при нажатии на баббит в насухо вытертом подшипнике появляется керосин или масло. Затем проверяют прилегание вкладыша к валу. В данном случае на вкладыш наносят тонкий слой краски, а затем его устанавливают на вал и несколько раз проворачивают в обе стороны, после этого снимают вкладыш и шабером снимают места, покрытые краской. Пригонку вкладышей к корпусам подшипников производят следующим образом. Вкладыш устанавливают в корпус подшипника и щупом проверяют прилегания к «постелям». Прилегание должно быть плотным, без зазоров (щуп 0,03—0,05 мм не должен проходить). В случае отсутствия этого требования приступают к шабрению. Перед шабрением поверхность вкладыша, прилегающую к «постели», покрывают тонким слоем краски, вкладыш вкладывают в корпус подшипника и проворачивают в обе стороны. Окрашенные места корпуса снимают шабером. Шабрят обычно в два или три приема. При первом приеме работают широким шабером (20—30 мм), снимая слой металла толщиной 0,02—0,05 мм, при втором — более узким (15—20 мм), снимая слой толщиной 0,01—0,02 мм. В случае необходимости получить высокую точность используют узкий шабер (12 мм), снимая слой толщиной 0,005 мм.
Качество обработки определяется числом пятен, приходящихся на площадь контрольной рамки размером 25×25 мм. Пятна должны быть мелкими и нормально распределенными по поверхности. На вкладышах достаточно обработанной считается поверхность с числом пятен 6—12 на площади 25 X Х25 мм2.
Если обработке подвергают ровную поверхность, то при грубом шабрении достаточно наличия 6—15 пятен; при обычном— 25 пятен; при точном — 30—40 пятен.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Ремонт подшипниковых узлов"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы