Строй-Техника.ру
Строительные машины и оборудование, справочник
 Окраска дорожных машин
Технологический процесс окраски состоит из трех основных этапов: подготовки к окраске, нанесения покрытия и сушки. К подготовительным работам относится удаление старой краски и выравнивание вмятин и неровностей на поверхности кабин. Старую краску с поверхности кабин снимают на разборочно-моечных участках.
На многих ремонтных предприятиях поверхности перед окраской обезжиривают ветошью, смоченной уайт-спиритом или бензином. Применение этих растворителей связано с взрыво- и пожа- роопасностью, вследствие чего необходимо обеспечивать рабочие посты особыми вентиляционными устройствами.
На специализированных предприятиях для обезжиривания поверхностей перед окраской в ремонтном производстве вместо растворителей применяют щелочные растворы, например моющую композицию КМ-1, выпускаемую в виде белого сухого порошка. Порошок вводят в воду в количестве 5—10 г/л.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
После обезжиривания щелочным раствором поверхность промывают горячей водой температурой 70—80 °С для удаления остатков солей, а затем подвергают пассивированию (очистке) в водном растворе двухромовокислого натрия (4 г/л) во избежание появления налетов коррозии на обезжиренной поверхности.
Грунтование. Нанесение грунта является первой операцией окраски, цель которой — создание прочного антикоррозионного покрытия непосредственно на металле. Чтобы обеспечить хорошее сцепление с поверхностью и с последующими слоями покрытия, необходимо правильно выбрать грунтовку и соблюдать определенные условия ее нанесения.
В качестве грунта рекомендуются глифталевые грунтовки ГФ-020 или ГФ-0119, обладающие пассивирующей способностью.
Время сушки грунта 30 мин при температуре 100—110 °С.
После сушки грунта на окрашиваемую поверхность наносят слой шпатлевки, предназначенной для сглаживания шероховатостей и незначительных неровностей окрашиваемой поверхности. Шпатлевка должна обладать хорошим сцеплением с грунтовочным слоем и с последующими слоями покрытия. Наносить ее следует тонким слоем. В ремонтном производстве применяют шпатлевки ПФ-00-2, МС-006, ГФ-018.
Значительных трудовых затрат требуют работы по выравниванию поверхностей кабин. Механизация этих работ достигается при газопламенном напылении порошковой пластмассой ПФН-12. Порошковую пластмассу наносят на очищенную от старой краски и ржавчины поверхность. Предварительно поверхность деталей делают шероховатой для лучшего сцепления пластмассы с металлом. После очистки поверхность детали обезжиривают ацетоном или уайт-спиритом и прогревают до температуры 170—180°С на установке для газопламенного напыления. На прогретую поверхность послойно наносят порошок ПФН-12. Каждый слой тщательно укатывают металлическими роликами-гладилками. Установки для газопламенного напыления могут работать на ацетилене и природном газе.
Нанесение лакокрасочного покрытия. Загрунтованную и за- шпатлеванную поверхность окрашивают. Количество наносимых слоев краски зависит от технологического процесса, применяемых материалов и требований, предъявляемых к внешней отделке. Так, при окраске кабин и оперений строительных машин на их внутреннюю поверхность наносят один слой, а на наружную — два слоя эмали. Как правило, каждый последующий слой покрытия должен быть нанесен на хорошо просушенный нижележащий слой.
Окрашивание ведется методом пневматического и безвоздушного распыления. Первый слой сушат при температуре 18—22 °С в течение 4—6 мин, второй — при температуре 130— 140 °С в течение 30—35 мин.
В ремонтном производстве применяют меламиноалкидные (МЛ-12, МЛ-197, МЛ-152), пентафталевые эмали (ПФ-115, ПФ-188), а также нитроэмали (НЦ-132, НЦ-273).
Оборудование для нанесения лакокрасочного материала. В ремонтном производстве для нанесения лакокрасочных материалов применяются установки пневматического и безвоздушного распыления.
Установки для пневматического распыления позволяют распылять почти все виды лакокрасочных материалов, обеспечивают мелкодисперсное раздробление их частиц сжатым воздухом, нанесение тонких ровных слоев на поверхность различных по форме изделий, высокую производительность и высококачественное декоративное покрытие, позволяют механизировать, а в некоторых случаях и автоматизировать процесс окрашивания. К недостаткам этих установок следует отнести: обильное образование тумана, увеличивающего расход лакокрасочного материала на 20—25% и вредно действующего на здоровье рабочих; необходимость применения распылительных камер с устройствами для удаления и очистки загрязненного воздуха; большой расход растворителя на разведение лакокрасочного материала и невозможность получения толстого слоя покрытия при однократном нанесении лакокрасочного материала.
Установка для пневматического распыления обычно включает краскораспылитель для распыления лакокрасочных материалов (рис. 145), красконагнетательный бак, являющийся резервуаром для лакокрасочных материалов; масловодоотделитель, очищающий от масла и воды воздух, подаваемый к краскораспылителю и красконагнетательному баку; передвижной или стационарный компрессор для обеспечения установки сжатым воздухом.
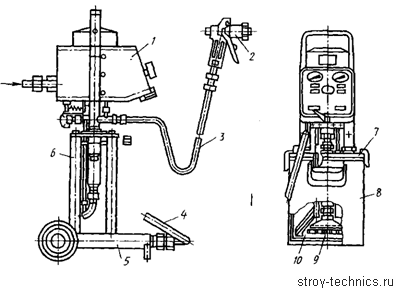
Рис. 146. Установка для безвоздушного распыления:
1— насос высокого давления, 2 — краскораспылитель, 3 — рукав высокого давления, 4 — всасывающий рукав, 5 — тележка, 6 — подставка, 7— крышка, 8 — бак с лакокрасочным материалом, 9 — фильтр грубой очистки, Ю —
мешалка
В установке для безвоздушного распыления лакокрасочный материал распыляется под действием высокого гидравлического давления (от 10 до 30 МПа), без участия сжатого воздуха.
Преимуществами этого метода являются: – возможность получения утолщенных (до 30—40 мкм) однослойных покрытий и, следовательно, сокращения общего числа слоев, что обеспечивает повышение производительности труда при окраске в 1,5—2 раза; – сокращение расхода краски (благодаря уменьшению потерь на туманообразование) и растворителей (за счет использования материалов с большой вязкостью); – значительное улучшение санитарно-гигиенических условий труда при ручной окраске.
По сравнению с методом пневматического распыления степень загрязнения воздушной среды вредными веществами снижается в 5—8 раз.
Установки для безвоздушного распыления (рис. 146) состоят, как правило, из насоса высокого давления, краскораспылителя, соединенного с насосом рукавом 3 высокого давления, всасывающего рукава 4 и системы фильтрации лакокрасочного материала.
Для окраски распылением изделий малых размеров применяют распылительные кабины, а для окраски изделий средних габаритов — распылительные камеры полностью или частично закрытые, снабженные вентиляционными системами для удаления вредных паров растворителей и тумана краски. Это позволяет предотвратить их распространение по цеху и улучшить условия труда.
В зависимости от принятой организации загрузки и выгрузки окрашиваемых изделий кабины и камеры подразделяются на тупиковые и проходные с конвейером непрерывного или периодического действия.
Камеры этих типов различаются расположением транспортных и рабочих проемов, в также гидрофильтров. Тупиковые камеры применяют в индивидуальном и мелкосерийном, а проходные — в серийном производстве.
Сушка покрытия. Для получения пленки хорошего качества окрашиваемые детали (изделия) сушат в специальных установках — камерах. Сушка занимает большую часть времени в процессе окраски. Поэтому интенсификация процессов сушки имеет большое значение для повышения производительности труда на малярных участках ремонтных предприятий.
Важное значение имеет правильный выбор температурного и временного режима отвердения покрытия. Например, эмаль ПФ-133, высушенная при повышенной температуре (до 150° С), дает глянцевую, механически прочную пленку, цвет которой не изменяется, в то время как при более низкой температуре сушки (110—120° С) качество покрытия ухудшается.
Наиболее распространенный способ сушки — конвекционный. Для конвекционной сушки применяют паровые сушильные камеры. Форма и размеры зависят от габаритов окрашиваемых деталей (изделий). Камера представляет собой металлический каркас, обшитый теплоизоляционными панелями. Наиболее рационально применять камеры с обогревом изделий непрерывно рециркулирующим воздухом, который нагревается в калориферах, размещенных вне камеры. Горячий воздух подается сверху камеры, омывает окрашенные детали (изделия) и отсасывается вентилятором через окна в нижней части камеры.
Для равномерного распределения температуры в рабочем пространстве камеры разность температур между горячим и отсасываемым воздухом не должна превышать 10—12 °С. Скорость движения воздуха в камере рекомендуется 0,8—2,5 м/с. При рециркуляции воздух загрязняется парами растворителя и краски. Поэтому в воздушной системе камеры имеется специальное клапанное устройство, обеспечивающее постоянное освежение воздуха. Часть загрязненного воздуха удаляется в атмосферу, а в систему вентиляторов засасывается свежий воздух.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Окраска дорожных машин"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы