Строй-Техника.ру
Строительные машины и оборудование, справочник
 Применение полимеров при восстановлении деталей
Значительные достижения в области производства полимеров, достигнутые в последние годы, их физико-механические и химические свойства (низкая плотность, достаточная прочность, химическая стойкость, антифрикционные и диэлектрические свойстваи др.) расширили границы использования полимеров при восстановлении деталей. Применение полимеров снижает трудоемкость и стоимость работ, дает экономию черных и цветных металлов.
Восстановление поверхностей деталей под неподвижные посадки, заделка трещин, пробоин, вмятин, герметизация сварных швов производятся полимерными пастами на основе связывающих эпоксидных паст ЭД-16 и ЭД-20. Для получения пасты на 100 весовых частей смолы вводят до 15 частей пластификатора (дибутал- фталат), повышающего эластичность и ударную вязкость состава, до 160 частей наполнителя (чугунный порошок, окись железа, алюминиевая пудра, стекловолокно и др.), придающего пасте необходимые физико-механические свойства, и до 10 частей отвер- дителя, превращающего пасту в твердое состояние.
В качестве отвердителя используется полиэтиленполиамин — при комнатной сушке или фалевый (малеиновый) ангидрид — для сушки при температуре 120—150 °С.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Заделка трещин эпоксидной пастой выполняется в такой последовательности: предварительно выпаривают пластификатор и просушивают наполнитель, затем готовят трехкомпонентный состав, для чего в смолу, нагретую до температуры 80—90 °С, вводят пластификатор и наполнитель, все время перемешивая состав. Смесь охлаждают до температуры 18—20 °С и хранят в герметичном сосуде.
На концах трещины сверлят отверстия диаметром 2—3 мм, снимают фаски под углом 60—70° на глубину не более V2 толщины стенки, зачищают участок по обе стороны трещины на 40—50 мм до металлического блеска, дважды обезжиривают ацетоном с просушкой в течение 8—10 мин. Качество подготовки поверхности проверяют капельной пробой.
Далее окончательно готовят необходимую порцию пасты, для чего в трехкомпонентный состав вводят отвердитель. Пасту лопаткой втирают в трещину и на зачищенный вдоль нее участок. При длине трещины более 30 мм на первый слой пасты 3 (рис. 93) ставят накладку из стеклоткани 2, наносят второй слой пасты, вторую накладку и снова тонкий слой пасты. Для удаления воздуха и лучшего прилегания каждую накладку прокатывают роликом. После сушки (при комнатной температуре — 72 ч, при температуре 120 °С — 2 ч) деталь 1 проверяют на герметичность под давлением 0,3—0,4 МПа.
Трещины длиной более 200 мм заделывают так, как указано выше, с постановкой медных резьбовых штифтов диаметром 5— 6 мм вдоль всей трещины.
Пробоины в толстостенных деталях заделывают внахлестку металлической пластиной (рис. 94, а) и одним-двумя слоями ткани с промежуточными слоями пасты или заполнением заподлицо слоями ткани и пасты с использованием поддерживающей металлической пластины и проволочки (рис. 94, б). При сложной форме поверхности детали по контуру пробоины сверлят отверстия и при помощи мягкой очищенной проволоки создают сетку, на которую наносят несколько слоев пасты и тканевых прокладок. Пробоины площадью 1—2 см2 заполняют пастой. Время между окончательным приготовлением пасты и использованием ее не должно превышать 25—30 мин.
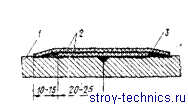
Рис. 93. Заделка трещин в тонкостенных деталях
Для восстановления неподвижных соединений, склейки, наклейки различных материалов, заделки трещин и заплат, помимо
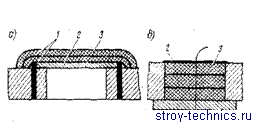
Рис. 94. Заделка трещин в толстостенных деталях
Описанным способом заделывают трещины и пробоины на водяных рубашках блоков и головках цилиндров, картерах, корпусах, баках, поддонах, радиаторах и др.
Нанесением эпоксидных паст восстанавливают гнезда в картерах, корпусах, катках, барабанах и других деталях, для чего на подготовленные поверхности шпателем или кистью наносят слой пасты, который после сушки механически обрабатывают.
Для неподвижных соединений взамен сборки с натягом применяют посадку деталей с зазором на клею, для чего сопрягаемые поверхности обрабатывают по допускам посадки эпоксидных паст, применяют различные синтетические клеи марок БФ, ВС-10Т, ВС-350, спрут 5М, клей-эластомер ГЭН-150 (В).
Высокая термостойкость клея ВС-ЮТ, допускающего длительную работу при температуре до 150 °С, позволяет приклеивать им фрикционные накладки к тормозным колодкам: на зачищенные и обезжиренные склеиваемые поверхности наносятся первый, а потом второй слой клея с промежуточной сушкой 15—20 мин, затем детали соединяют и устанавливают в приспособление, где они сжимаются с усилием в 0,5—1 МПа, и вместе с приспособлением сушатся в камере при температуре 170—190 °С в течение 1,5—2 ч.
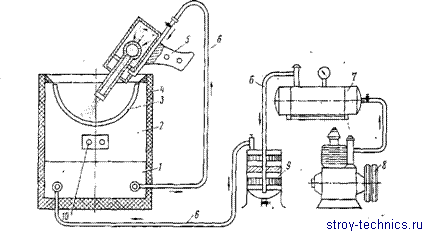
Рис. 95. Установка для напыления пластмассы на вкладыш подшипника:
1 — электропечь; 2 — оправка с терморегулятором; 3 — вкладыш; 4 — теплоизоляция; 5 — распылитель; 6 — воздухопроводы; 7 — ресивер; 8 — компрессор; 9 — масловла- гоулавливатель; 10 — контакты нагревателя
Клей-эластомер ГЭН-150 В имеет высокие физико-механические свойства, надежно склеивает металл и другие материалы, применяется для склеивания деталей, работающих в условиях динамических нагрузок при температуре до 200 °С. Этим клеем восстанавливают посадочные поверхности подшипников качения, износ которых, как правило, не превышает 0,1—0,15 мм, для чего применяют центробежный способ нанесения растворенного в ацетоне эластомера на переоборудованном токарно-винторезном станке в приспособлении с дозирующим устройством.
Следует учесть, что остаточные напряжения, возникающие в отвердевшем клеевом соединении, могут вызвать его разрушение. Такие напряжения возникают при значительной толщине слоя клея, неравномерном нагреве деталей.
Полимеры применяются и для восстановления изношенных поверхностей деталей подвижных соединений (вкладыши подшипников, различные подшипниковые втулки, цилиндры тормозов и др.), и для заделки вмятин на облицовке и оперении машин.
Капрон, полистирол, капролактам и другие полимеры наносятся в порошкообразном состоянии (размер зерна не более 200 мкм) методом напыления, литьем под давлением. Заделка вмятин выполняется газопламенным напылением.
Схема установки для нанесения антифрикционного слоя капрона на вкладыш подшипника методом струйного напыления приведена на рис. 95: вкладыш, установленный на оправку, нагревается электропечью до температуры 240—250 °С. Частицы порошка, находящегося в распылителе, нагретые сжатым воздухом, наносятся на горячий вкладыш, соприкасаясь с ним, расплавляются и образуют сплошное покрытие.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Применение полимеров при восстановлении деталей"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы