Строй-Техника.ру
Строительные машины и оборудование, справочник
 Ремонт насосов и гидромоторов
Основными ремонтируемыми узлами гидрооборудования строительных и дорожных машин являются гидронасосы и гидромоторы.
Ремонт шестеренных насосов. В шестеренном насосе изнашиваются стенки и дно колодцев корпуса, торцы шестерен и поверхности цапф, отверстия втулок под цапфу плоскости крышки, откалываются кромки буртиков крышки насоса под уплотнитель- ный сальник.
Шестеренный насос разбирают и ремонтируют, если производительность насоса меньше 60% от расчетной, т. е. когда объемный КПД (после замены уплотнения) меньше 0,6. Чтобы правильно контролировать этот показатель, необходимо различать обозначения гидравлических насосов. В маркировках НШ-10, НШ-32, НШ-46, НШ-100 цифра соответствует теоретической производительности нового насоса в кубических сантиметрах за один оборот шестерен.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
При разборке насосов отвертывают болты, снимают крышку насоса и вручную вынимают детали. Съемник применяют только при снятии из гнезда нижней пары втулок. Поступивший первый раз в ремонт насос ремонтируют методом смещения шестерен концентричными втулками. Этот способ позволяет отремонтировать насос с наименьшими затратами, так как восстановление корпуса насоса сводится к одной операции — расточке колодцев на увеличенный размер. Насос собирают с эксцентриковыми втулками, величина смещения оси шестерен должна быть равна половине разности размеров головок зубьев шестерен и колодцев корпуса.
При большом износе поверхностей корпус подвергают пластической деформации — обжатию в горячем состоянии. Для этого его помещают в электронагревательную печь с автоматическим регулированием температуры и выдерживают 30 мин при температуре 500 °С. Затем корпус устанавливают в матрицу приспособления (рис. 130) и обжимают под прессом. Обжатие корпуса завершают при температуре не ниже 430 °С.
Обжатый корпус подвергают термической обработке: нагревают и выдерживают в течение 30 мин при температуре 520 °С, закаливают в воде при температуре 60—100 °С и отпускают в течение 4—6 ч при температуре 170—180 °С. У обжатого корпуса фрезеруют поверхности под табличку и крышку. Колодцы обжатого корпуса растачивают на токарном или фрезерном станке.
Для восстановления шестерен насосов шлифуют изношенные поверхности цапф, торцы и поверхности головок зубьев шестерен до ремонтных размеров на круглошлифовальном станке.
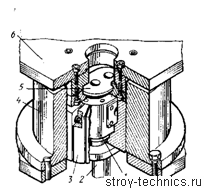
Рис. 130. Приспособление для обжатия корпуса насоса:
1— корпус насоса, 2 — выталкиватель, 3 — матрица, 4 — корпус пресс-формы, 5 — пуансон, 6 — верхняя плита
Втулки насосов ремонтируют способом пластической деформации — обжатием в холодном состоянии. Втулки и шестерни, являющиеся сопряженными деталями, подбирают по размерным группам так, чтобы длина каждой пары нижних втулок, шестерен и верхних втулок отличалась не более чем на 0,005 мм.
Резиновые уплотнительные кольца и манжету, потерявшие первоначальную упругость, заменяют. Собранный насос обкатывают и испытывают на стенде КИ-4200 или КИ-4815 на производительность. Установка шестеренного насоса на стенде КИ-4200 показана на рис. 131.
Режим обкатки: без давления — 4 мин, под давлением 2 МП а — 7 мин, 4 МПа — 5 мин, 7 МПа — 4 мин, 10 МПа — 12 мин и 13,5 МПа — пять циклов по 0,5 мин. Давление в нагнетательной магистрали регулируют дросселем.
Насосы испытывают на производительность при давлении 10 МПа и температуре масла 45—55 °С. Результаты испытаний должны соответствовать показателям, приведенным в табл. 18.
Производительность отремонтированного насоса должна быть не менее 90% расчетной, т. е. объемный коэффициент полезного действия.должен быть не менее 0,9.
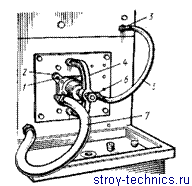
Рис. 131. Установка шестеренного насоса на стенде КИ-4200: 1 — гайка, 2 — переходная плита, 3, 6 — переходные штуцера, 4 — приспособление для крепления насосов, 5— рука высокого давления, 7 — рукав низкого давления
Ремонт аксиально-поршневых гидронасосов и гидромоторов. Неисправностями гидронасосов и гидромоторов являются: износ поверхностей сфер шипа, блока цилиндров, шатуна, распределителя и ведущего вала; износ втулки блока цилиндров и износ поверхностей под подшипники; трещины на поршне и износ его диаметра. Все перечисленные детали входят в качающий узел, ремонту которого уделяется большое внимание.
В блоке качающего узла растачивают отверстия до выведения следов износа и притирают с распределителем. В распределителе качающего узла шлифуют сферическую поверхность, а затем азотируют ее и притирают с блоком качающего узла. Для узла шатун—поршень изготовляют поршень ремонтного размера, который закатывают с шатуном, шлифуют, азотируют и окончательно шлифуют; притирают сферу шатуна. В ведущем валу притирают сферические гнезда. В крышке люльки качающего узла шлифуют плоскости до выведения износа и притирают. В центральном шипе шлифуют посадочное место в распределителе на ремонтный размер и азотируют ремонтную втулку гнезда распределителя.
Поверхности под подшипники железнят и шлифуют. Втулку блока цилиндров заменяют и обрабатывают совместно с блоком цилиндров.
Поверхность полусфер ведущего вала обрабатывают на глубину 0,1 мм, торец вала — до восстановления полусфер по чертежу, которые затем притирают.
Блок цилиндров с распределителем притирают на специальном стенде, который имеет три шпинделя с опорными плитами и три механизма прижима и качания. Стенд можно использовать для притирки плоских поверхностей распределителя и крышек люльки.
Усилие прижима регулируют пружиной. Опорную плиту и привод механизма качания вращают электродвигателем через клиноременную передачу. Для притирки плоской поверхности на опорную плиту устанавливают чугунный притир диаметром 220—250 мм.
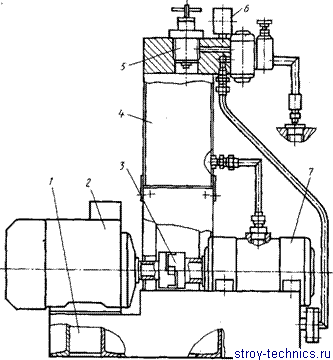
Рис. 132. Стенд для испытания насосов на герметичность: 1 — рама, 2 — электродвигатель, 3 — муфта, 4 — бак, 5 — предохранительный клапан, 6 — манометр, 7 — насос
Изношенную канавку ведущего вала фрезеруют под увеличенный размер, а при износе не более 0,2 мм зачищают стенки до выведения следов изнашивания.
Для испытания на герметичность насосов применяют специальный стенд (рис. 132). Рама стенда представляет собой сварную конструкцию и служит для установки на ней электродвигателя, насоса и бака.
Вращение вала насоса осуществляется электродвигателем через упругую муфту. В бак заливают масло, предназначенное для испытания насоса. На баке установлены фильтр, манометр 6 и предохранительный клапан, предназначенный для поддержания необходимого давления в гидросистеме при испытании насоса.
Испытуемый насос соединяют с напорной линией стенда штуцером и рукавом. Валы насоса стопорят специальными стопорами, включают электродвигатель и испытывают насос. Давление контролируют манометром.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Ремонт насосов и гидромоторов"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы