Строй-Техника.ру
Строительные машины и оборудование, справочник
 Ремонт рабочего оборудования машин
Наиболее часто возникает потребность в ремонте ножей бульдозеров, скреперов и грейдеров, зубьев рыхлителей и ковшей одноковшовых экскаваторов, потому что они больше всего подвержены изнашиванию абразивной средой.
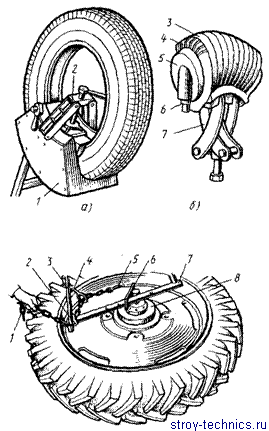
Рис. 125. Аппараты для вулканизации покрышек:
а — мульда, б — сектор; 1 — корпус, 2 — прижимное устройство, 3 — корсет, 4 — покрышка, 5—паровая камера, 6 — штуцер для подвода пара, 7 — устройство для затягивания корсета
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
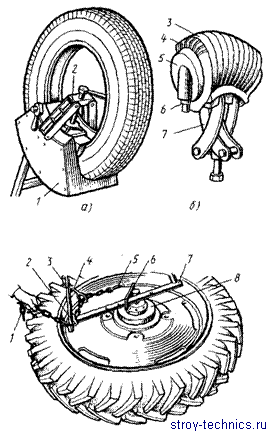
Рис. 126. Снятие покрышки с обода:
1 — свободный конец цепи, 2 — направляющая втулка, 3 — ломик, 4 — подвижный крюк, 5 — концевой крюк, 6 — втулка с кольцом, 7 — рычаг, 8 — упор
Для увеличения срока службы ножей бульдозеров конструкцией предусмотрена трехкратная перестановка их по мере изнашивания. Первый раз их опускают до совмещения верхнего ряда отверстий (положения II и VI, рис. 127), потом ножи переворачивают верхней стороной вниз и закрепляют в нижнем ряду отверстий (положение III). При изнашивании этой стороны нож опускают внйз и крепят по верхнему ряду отверстий. При износе режущей кромки до такой степени, что нож будет выступать над нижним краем подножевой плиты на 15— 25 мм, его снимают и приваривают полосу из стали 45 шириной 45 мм на всю длину ножа. Перед приваркой полосы лезвие ножа обрезают. Сварку ведут стыковым швом с тыльной стороны, а верхнюю часть лезвия ножа наплавляют твердым сплавом.
Те ножи, которые нельзя переставлять, восстанавливают путем наплавки их сормайтом, порошковым сталинитом М, смесью КБХ, смесью порошков ферросплавов или трубчатыми электродами ЭТН-2 и ЭТН-4. Ширина наплавленного слоя передней части ножа должна быть 80—100 мм, а толщина 3—5 мм. Этот способ наплавки позволяет ножу самозатачиваться в процессе работы, что дает возможность осуществлять резание грунта с меньшими усилиями. В результате этого возрастает производительность машин и повышается долговечность ножей.
Сормайт наплавляют в виде прутков диаметром 5—6 мм. Порошкообразный твердый сплав насыпают на лезвие ножа и расплавляют электрическим током при напряжении 36 В, силе тока 120—130 А при использовании электродов диаметром 6 мм и 220—240 А — 8 мм.
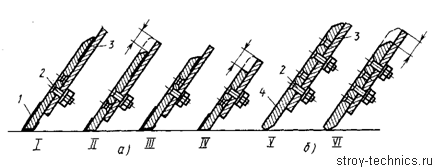
Рис. 127. Схема перестановки ножей:
а — среднего, б — бокового; 1, 4 — ножи, 2 — болт крепления ножа, 3 — подножевая плита; I — VI — положения ножей
Изношенные лезвия ножей бульдозеров, скреперов и грейдеров можно восстановить и наплавкой порошковым ленточным электродом ПЛ-УЗОЗОГЗТЮ на установке УНН2Б. Чтобы уменьшить деформацию ножа, его лезвие наплавляют в такой последовательности. Сначала наплавляют одну его сторону (поз. 1, рис. 128) на 2/3 его длины. Затем нож переворачивают и наплавляют вторую его сторону на всю длину, начиная с противоположного края наплавленному с первой стороны слою. После этого нож еще раз переворачивают и наплавляют оставшуюся часть первой стороны ножа.
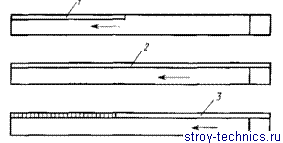
Рис. 128. (Пхема наплавки ножей бульдозеров: 1,2,3 — первый, второй и третий проходы валика; направление наплавки
Наплавку ведут постоянным током обратной полярности под флюсом АН-348А при силе тока 900— 1000 А, напряжении 32—55 В и вылете электрода 45—50 мм.
Названный выше электрод и флюс используют также для наплавки зубьев ковшей, изготовленных из стали 35Г2. Наплавку ведут с помощью наплавочного аппарата АБС. У зубьев, которые предполагается использовать для разработки легких грунтов, наплавляют только верхнюю часть, что обеспечивает эффект их самозатачивания. При разработке тяжелых грунтов лезвие наплавляют со всех сторон в виде коронки.
Наплавленный слой должен быть ровным, плотным, прочно приваренным к ножу и зубу, твердостью HRC 50—57. После наплавки режущую кромку затачивают на шлифовальном круге.
При значительном износе ножи восстанавливают приваркой полосы из стали 45 шириной 45—50 мм на всю их длину. Предварительно выравнивают торцовую часть ножа со стороны лезвия и приваривают полосу стыковым швом с тыльной стороны. После этого лезвие наплавляют твердым сплавом одним из описанных выше способов.
Изношенные наконечники рыхлителей переворачивают на 180°, а после того как будет изношена и эта сторона, их заменяют или наплавляют рабочую часть твердыми сплавами так же, как зубья и ножи.
Деформированные брусья рам рыхлителей и скреперов, стенки ковшей экскаваторов и скреперов правят в холодном состоянии с помощью переносного пресса, винтовых и гидравлических распорок и растяжек. При необходимости места правки усиливают, приваривая к ним накладки (электро- или газосваркой).
Несквозные трещины в металлоконструкциях стрел и рукоятей одноковшовых экскаваторов, тяговой и упряжной рамах скреперов, толкающих брусьях бульдозеров, раме рыхлителей заваривают усиленными швами. Трещины перед заваркой разделывают под углом 60—90°, а концы их засверливают, чтобы предупредить дальнейшее распространение трещин. Заваривают трещины от середины к краям.
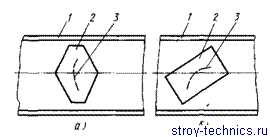
Рис. 129. Усиливающие накладки ромбическая (а) и косая (б):
1 — балка рамы, 2— накладка, 3 — трещина
Слабые места и сварные швы металлоконструкций усиливают привариваемыми к ним накладками. На указанных выше деталях не допускаются поперечные швы, потому что в зоне их термического воздействия снижается механическая прочность металла. В связи с этим применяют косые или ромбовидные накладки (рис. 129). Их изготовляют из листовой стали толщиной не менее свариваемой детали. Перед приваркой накладку тщательно подгоняют по месту установки, чтобы она плотно прилегала к привариваемой поверхности.
При значительном повреждении и износе металлоконструкций поврежденные места вырезают и на их место приваривают вновь изготовленные элементы. Изношенные внутренние поверхности отверстий крепления стоек рыхлителя, ковшей и других деталей восстанавливают наплавкой с последующей расточкой под номинальный размер.
Смятую и ослабленную резьбу на деталях рабочего оборудования восстанавливают теми же методами, что и на других сборочных единицах машин.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Ремонт рабочего оборудования машин"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы