Строй-Техника.ру
Строительные машины и оборудование, справочник
 Ремонт сцеплений
Основной дефект в работе сцепления — нарушение надежной передачи крутящего момента от двигателя к трансмиссии в результате износа деталей сцепления. Вследствие нарушения регулировок и износа деталей муфт сцепления происходит их пробуксовывание, нагрев, что приводит к ухудшению или потере управляемости машиной.
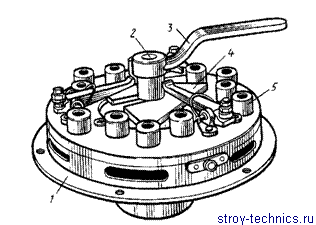
Муфты сцепления разбирают на универсальном стенде (рис.109). Сцепление в сборе устанавливают на стенд, снимают пружины, отвертывают гайки отжимных болтов, включением стенда отпускают пружины сцепления, снимают корпус, стаканы пружин, пружины и другие детали.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Рис. 109. Стенд для разборки и сборки муфты сцепления:
1 — подставка, 2 — винт, 3 — рукоятка, 4 — шайба, 5 — сцепление
Фланец с нажимным диском и муфтой включения разбирают при ввернутых технологических болтах. Снимают с фланца муфту включения. Сжимают прессом усилием 20 кН пружины фланца и навертывают технологические болты из нажимного диска. Сняв усилие пресса, разъединяют фланец с нажимным диском.
Ведомые диски. Наиболее частый дефект ведомых дисков — износ фрикционных накладок. Кроме того, наблюдаются коробление ведомых дисков, а у дисков муфт сцепления — ослабление заклепок, крепящих диски к ступице, и износ отверстий под заклепками.
Коробление ведомых дисков устраняют правкой на плите. Изношенные накладки ведомых дисков заменяют. Допустимая без ремонта толщина ведомых дисков 7 мм. При замене накладок у старых заклепок высверливают головки и выбивают их. Поверхность дисков при необходимости подвергают правке.
Крепят фрикционные накладки пустотелыми латунными заклепками или приклеивают клеем ВС-ЮТ. Допускается применять заклепки из медных или латунных трубок и алюминиевых сплавов. Головки заклепок должны утопать в накладках на 1 —1,5 мм.
Для склеивания ведомых дисков с фрикционными накладками зачищают диски до металлического блеска, обезжиривают зачищенную поверхность и поверхность фрикционных накладок ацетоном и просушивают в течение 10 мин. На обезжиренные поверхности наносят слой клея ВС-ЮТ и выдерживают его не менее 5 мин при комнатной температуре. Толщина клеевого шва должна быть 0,1—0,2 мм, а расход клея не должен превышать 200 г на 1 м2 поверхности. На ведомый диск с двух сторон укладывают фрикционные накладки и сжимают при давлении не менее 0,1 МПа. Смещение накладок относительно диска не должно превышать 0,5 мм. Приспособление с дисками устанавливают в электропечь и при температуре 180° С выдерживают 40 мин.
Ведущие диски. Основными дефектами ведущих дисков являются неравномерный износ поверхностей трения, появление на них рисок, задиров и износ пазов или отверстий под ведущие пальцы. При износе, поверхностных трещинах, задирах или короблении рабочих поверхностей ведущие диски сцеплений протачивают и шлифуют до выведения следов износа.
Неплоскостность рабочей поверхности нажимного диска не должна превышать 0,12—0,16 мм. Допускаются риски на рабочих поверхностях глубиной не более 0,2 мм.
Вал муфты сцепления. У валов муфт сцепления изнашиваются цилиндрическая поверхность, по которой скользит отводка, и шлицы. Эти изношенные посадочные места под подшипники вала муфты сцепления восстанавливают наплавкой или гальваническим покрытием, а затем шлифуют до размера по чертежу.
Изношенные поверхности шлицев до нужных размеров восстанавливают наплавкой электродуговым способом вручную или автоматической наплавкой. Наплавленные поверхности обтачивают, затем нарезают шлицы. Поверхности шлицев после фрезерования должны быть гладкими, без заусенцев и неровностей.
Вилка включения. У вилок включения изнашиваются пазы. При износе по ширине паз восстанавливают наплавкой вручную и шлифованием до размера по чертежу. Резьбу вилки включения восстанавливают нарезанием резьбы ремонтного размера.
Ступица ведомых дисков. При торцовом биении фланец ступицы протачивают на токарном станке до устранения следов износа и биения. Биение торца относительно поверхности шлицев должно быть не более 0,15 мм на крайних точках.
Отжимные рычаги. У отжимных рычагов изнашиваются по высоте кулачки в месте соприкосновения с отводкой, а также пальцы (оси) и отверстия в шарнирах. Изношенные по высоте кулачки отжимных рычагов наваривают и обрабатывают на обдирочно-шлифовальном станке, проверяя их профиль по шаблону. После обработки кулачки закаливают. При износе пальцев и отверстий в отжимных рычагах, крестовинах, серьгах и т. п. отверстия рассверливают и развертывают под пальцы увеличенного размера.
Сборка муфты сцепления. При сборке муфты сцепления необходимо соблюдать следующие требования: накладка сцепления должна быть прочно приклеена, отслоение накладок не допускается; секторы трения ведомого диска при замене подбирают с колебанием по толщине не более 0,1 мм; отклонение от плоскости поверхностей трения ведомого диска допускается не более 0,3 мм под равномерно распределенной нагрузкой 150 Н; при проверке в центрах биение диска не должно превышать 1,5 мм на крайних точках; разность по массе комплекта отжимных рычагов, идущих на один двигатель, должна быть не более 0,01 кг.
При сборке сцепления напрессовывают зубчатый барабан в сборе с подшипником на цапфу коленчатого вала. Устанавливают на наружные шлицы зубчатого барабана ведомый диск, а на сухари маховика — ведущий диск. Ставят второй ведомый диск на шлицы барабана.
Устанавливают на внутренние шлицы зубчатого барабана муфту карданного вала и закрепляют ее болтами. Надевают на карданный вал крышку тормозка и вставляют вал в отверстие фланца. Застропив фланец на ползун муфты включения, заводят его в выточку маховика. Прикрепляют фланец болтами к маховику, после чего вывертывают технологические болты из нажимного диска.
Муфту сцепления удобно собирать в специальном приспособлении (см. рис. 109). В отрегулированной муфте сцепления упорные поверхности кулачков должны лежать в одной плоскости. Допускается взаимное отклонение упорных поверхностей кулачков не более 0,4 мм.
Накладки дисков муфт сцепления должны быть ровными, без трещин и повреждений и прочно приклеены или приклепаны к дискам.
Допускается устанавливать бывшие в эксплуатации накладки дисков муфты сцепления, имеющие не более трех несмежных трещин между отверстиями под заклепки.
Рекламные предложения:
Главная → Справочник → Статьи → Форум
Механизация земляных работ
Механизация строительства
Механизация дорожных работ
Автоматизация строительства
→ Бетонные работы
→ Мини-тракторы
 Разделы
Строительные машины и оборудование
→ Для специальных земляных работ
→ Дорожно-строительные машины
→ Строительное оборудование
→ Асфальтоукладчики и катки
→ Большегрузные машины
→ Строительные машины, часть 2,
→ Дорожные машины, часть 2
→ Ремонтные машины
→ Ковшовые машины
→ Автогрейдеры
→ Экскаваторы
→ Бульдозеры
→ Скреперы
→ Грейдеры
Эксплуатация строительных машин
→ Эксплуатация средств механизации
→ Эксплуатация погрузочных машин
→ Эксплуатация паровых машин
→ Эксплуатация экскаваторов
→ Эксплуатация подъемников
→ Эксплуатация кранов перегружателей
→ Эксплуатация кузовов машин
→ Крановщикам и стропальщикам
Ремонт строительных машин
Ремонт дорожных машин
Ремонт лесозаготовительных машин
Ремонт автомобилей КАмаЗ
Техническое обслуживание автомобилей
Очистка автомобилей при ремонте
Материалы и шины
Остались вопросы по теме:
"Ремонт сцеплений"
— воспользуйтесь поиском.
→ Машины городского хозяйства
→ Естественная история машин
→ Транспортная психология
→ Пожарные автомобили
→ Автомобили-рефрижераторы
→ Монтаж и эксплуатация лифтов
→ Тракторы